

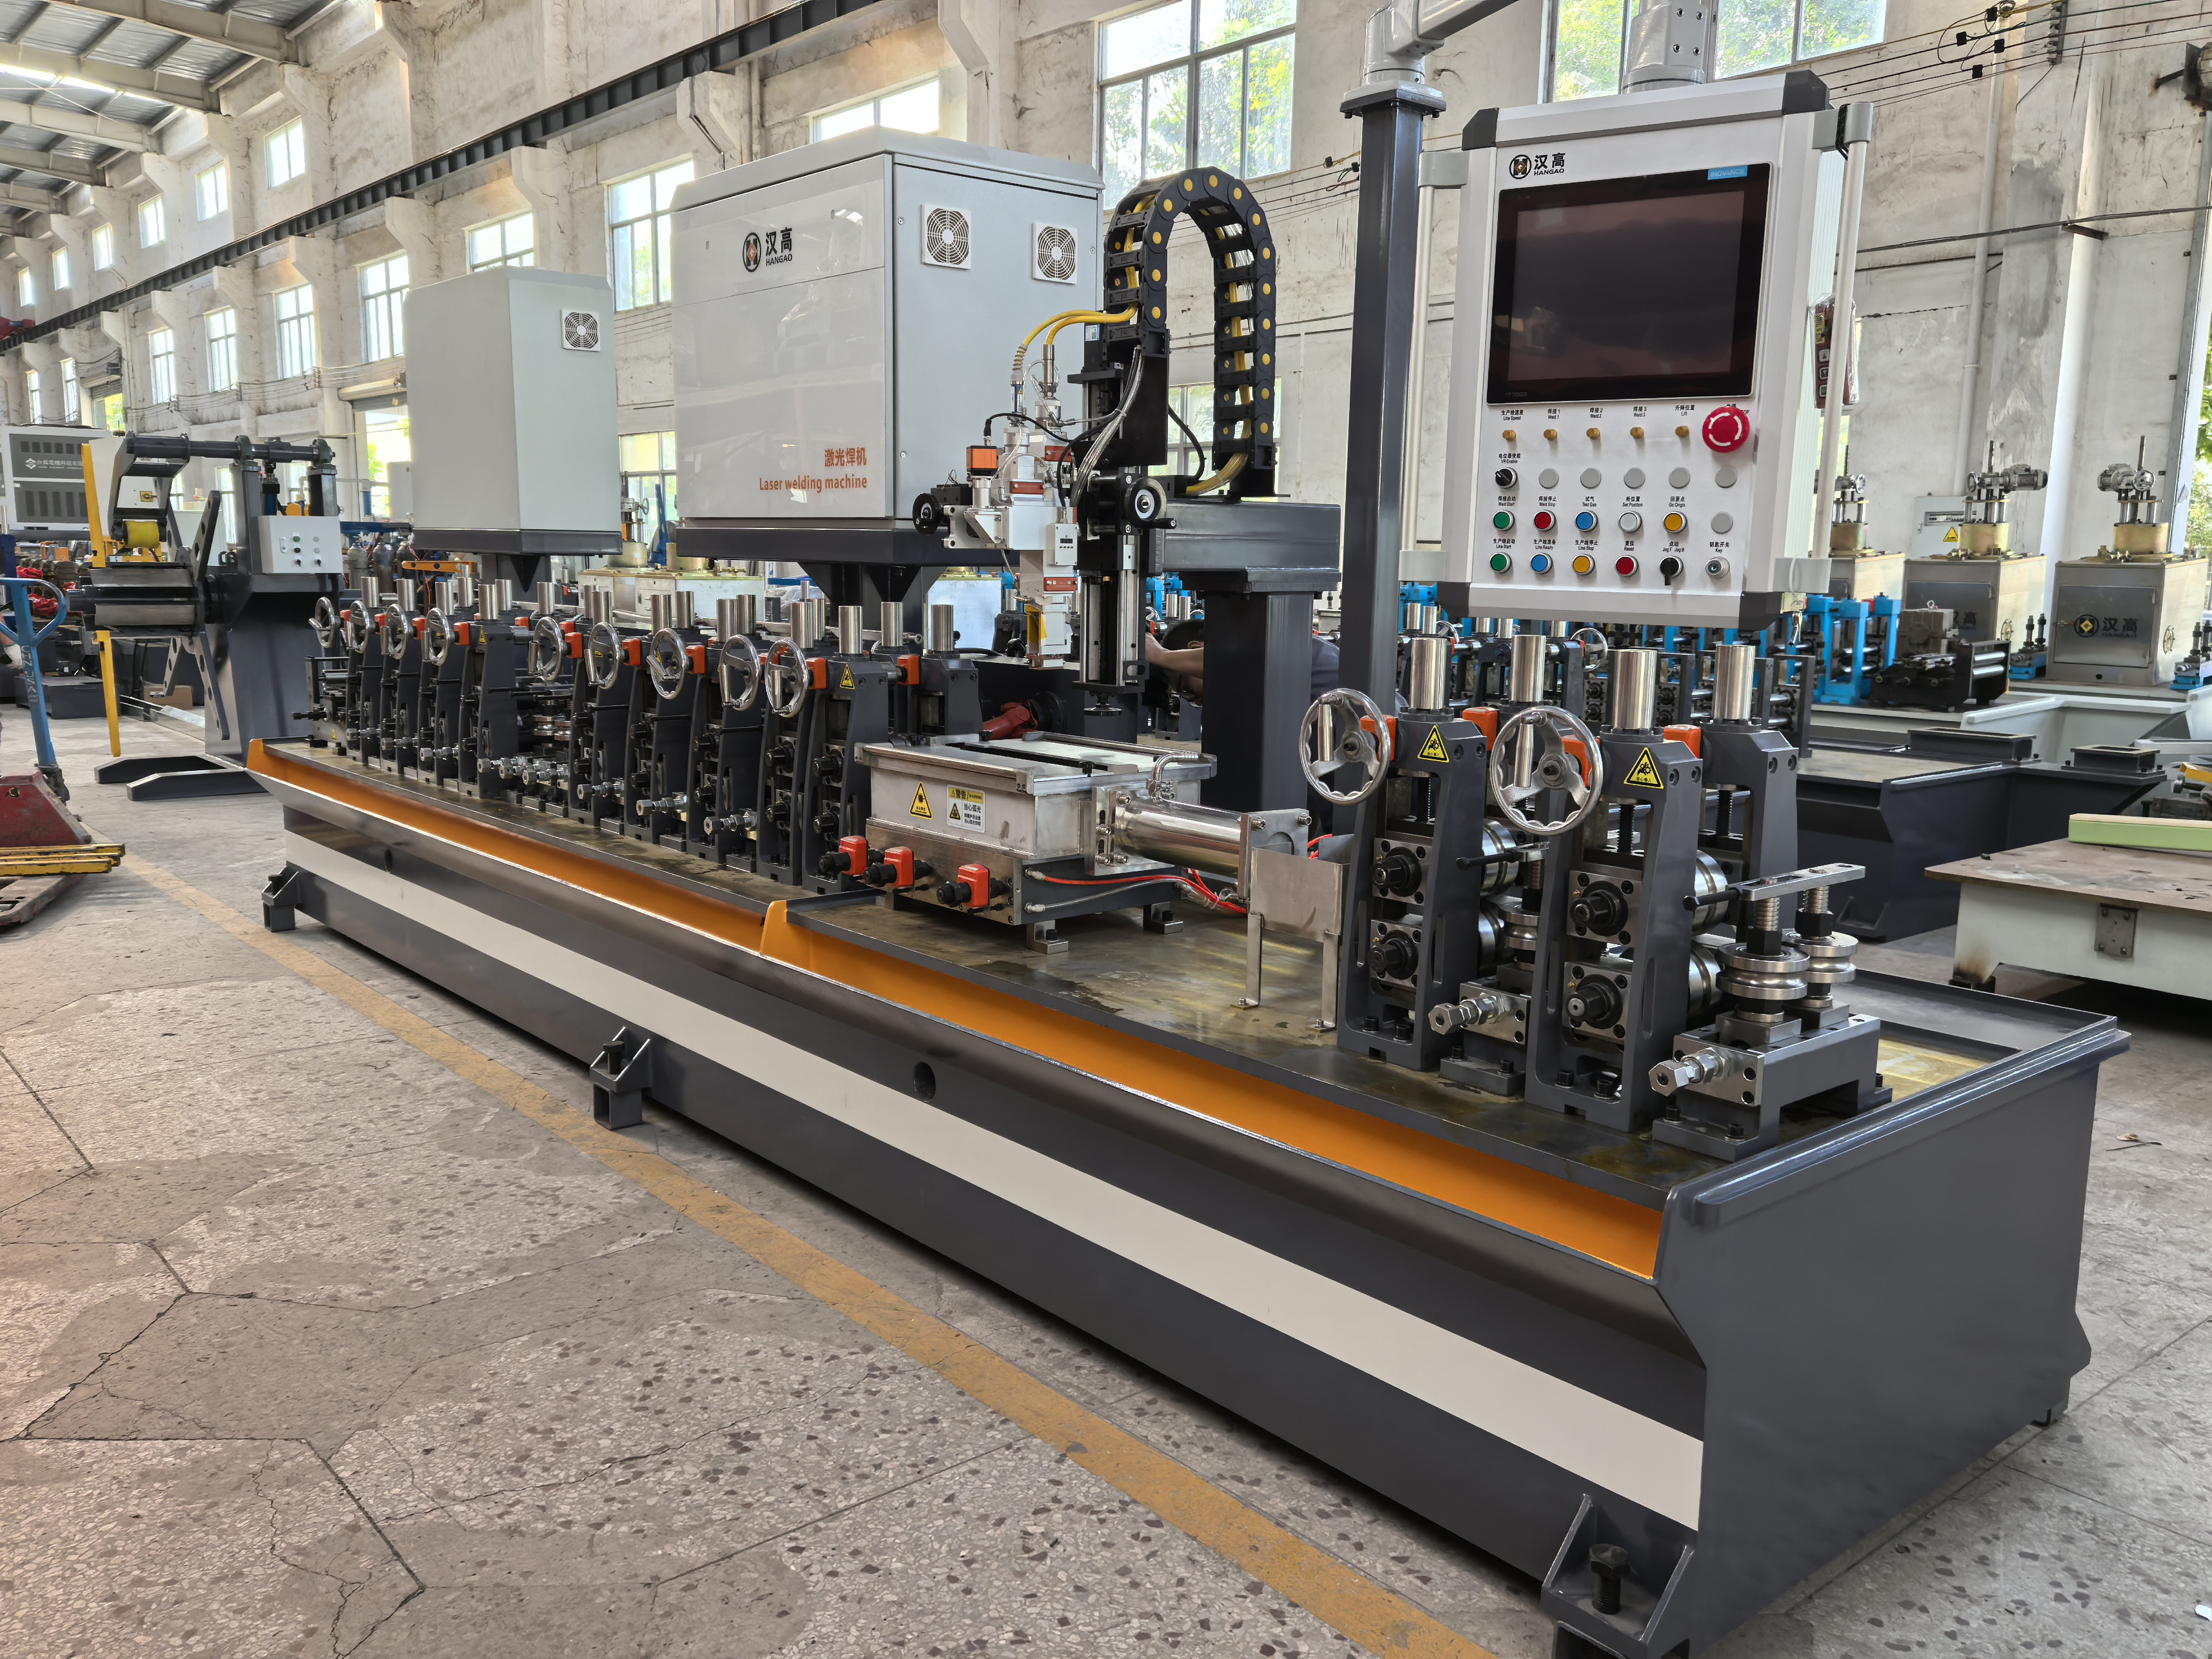
Ürünümüz İstediğiniz Şeyse
Daha profesyonel bir çözüm sunabilmemiz için lütfen hemen ekibimizle iletişime geçin.

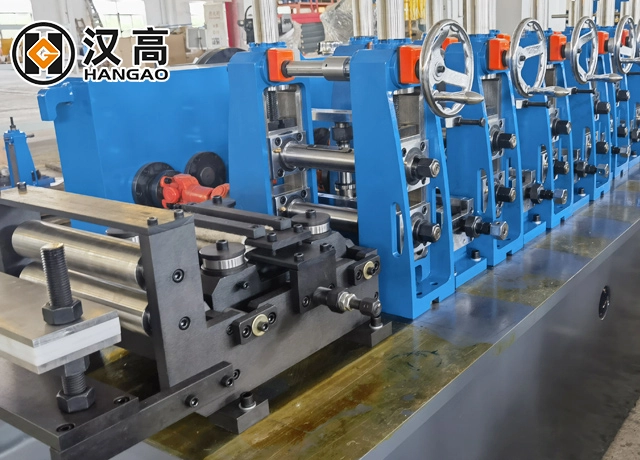
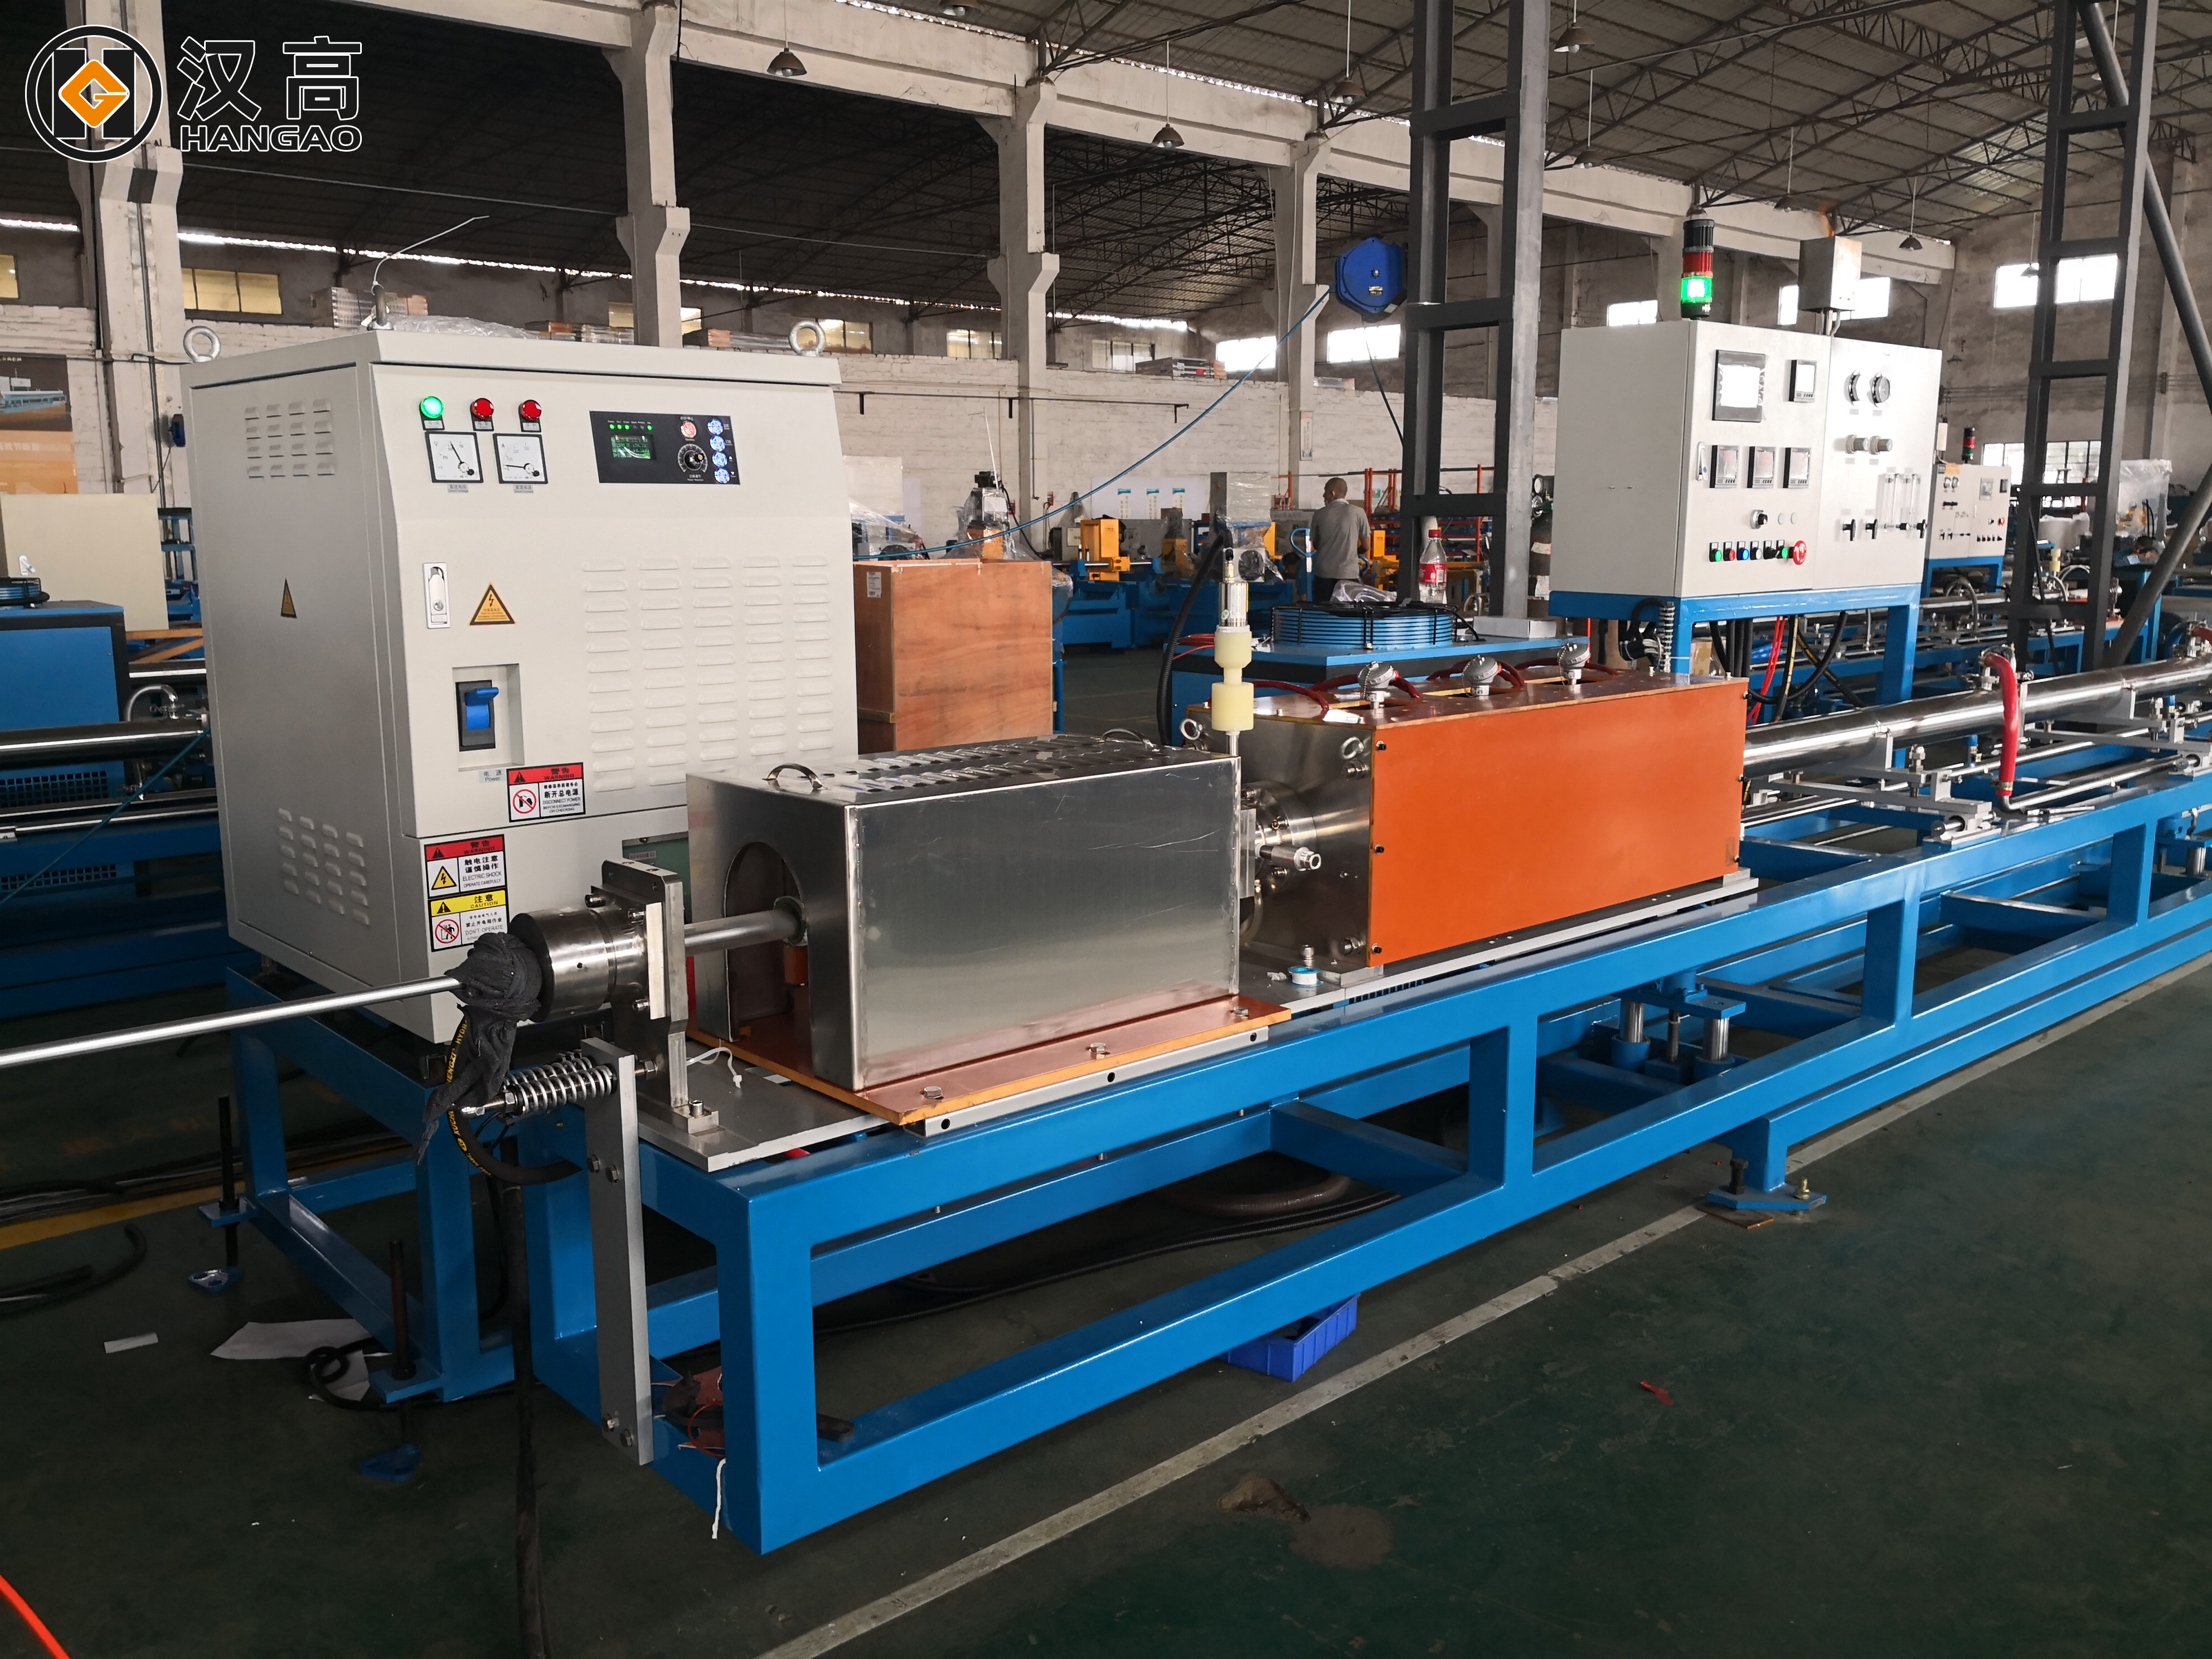
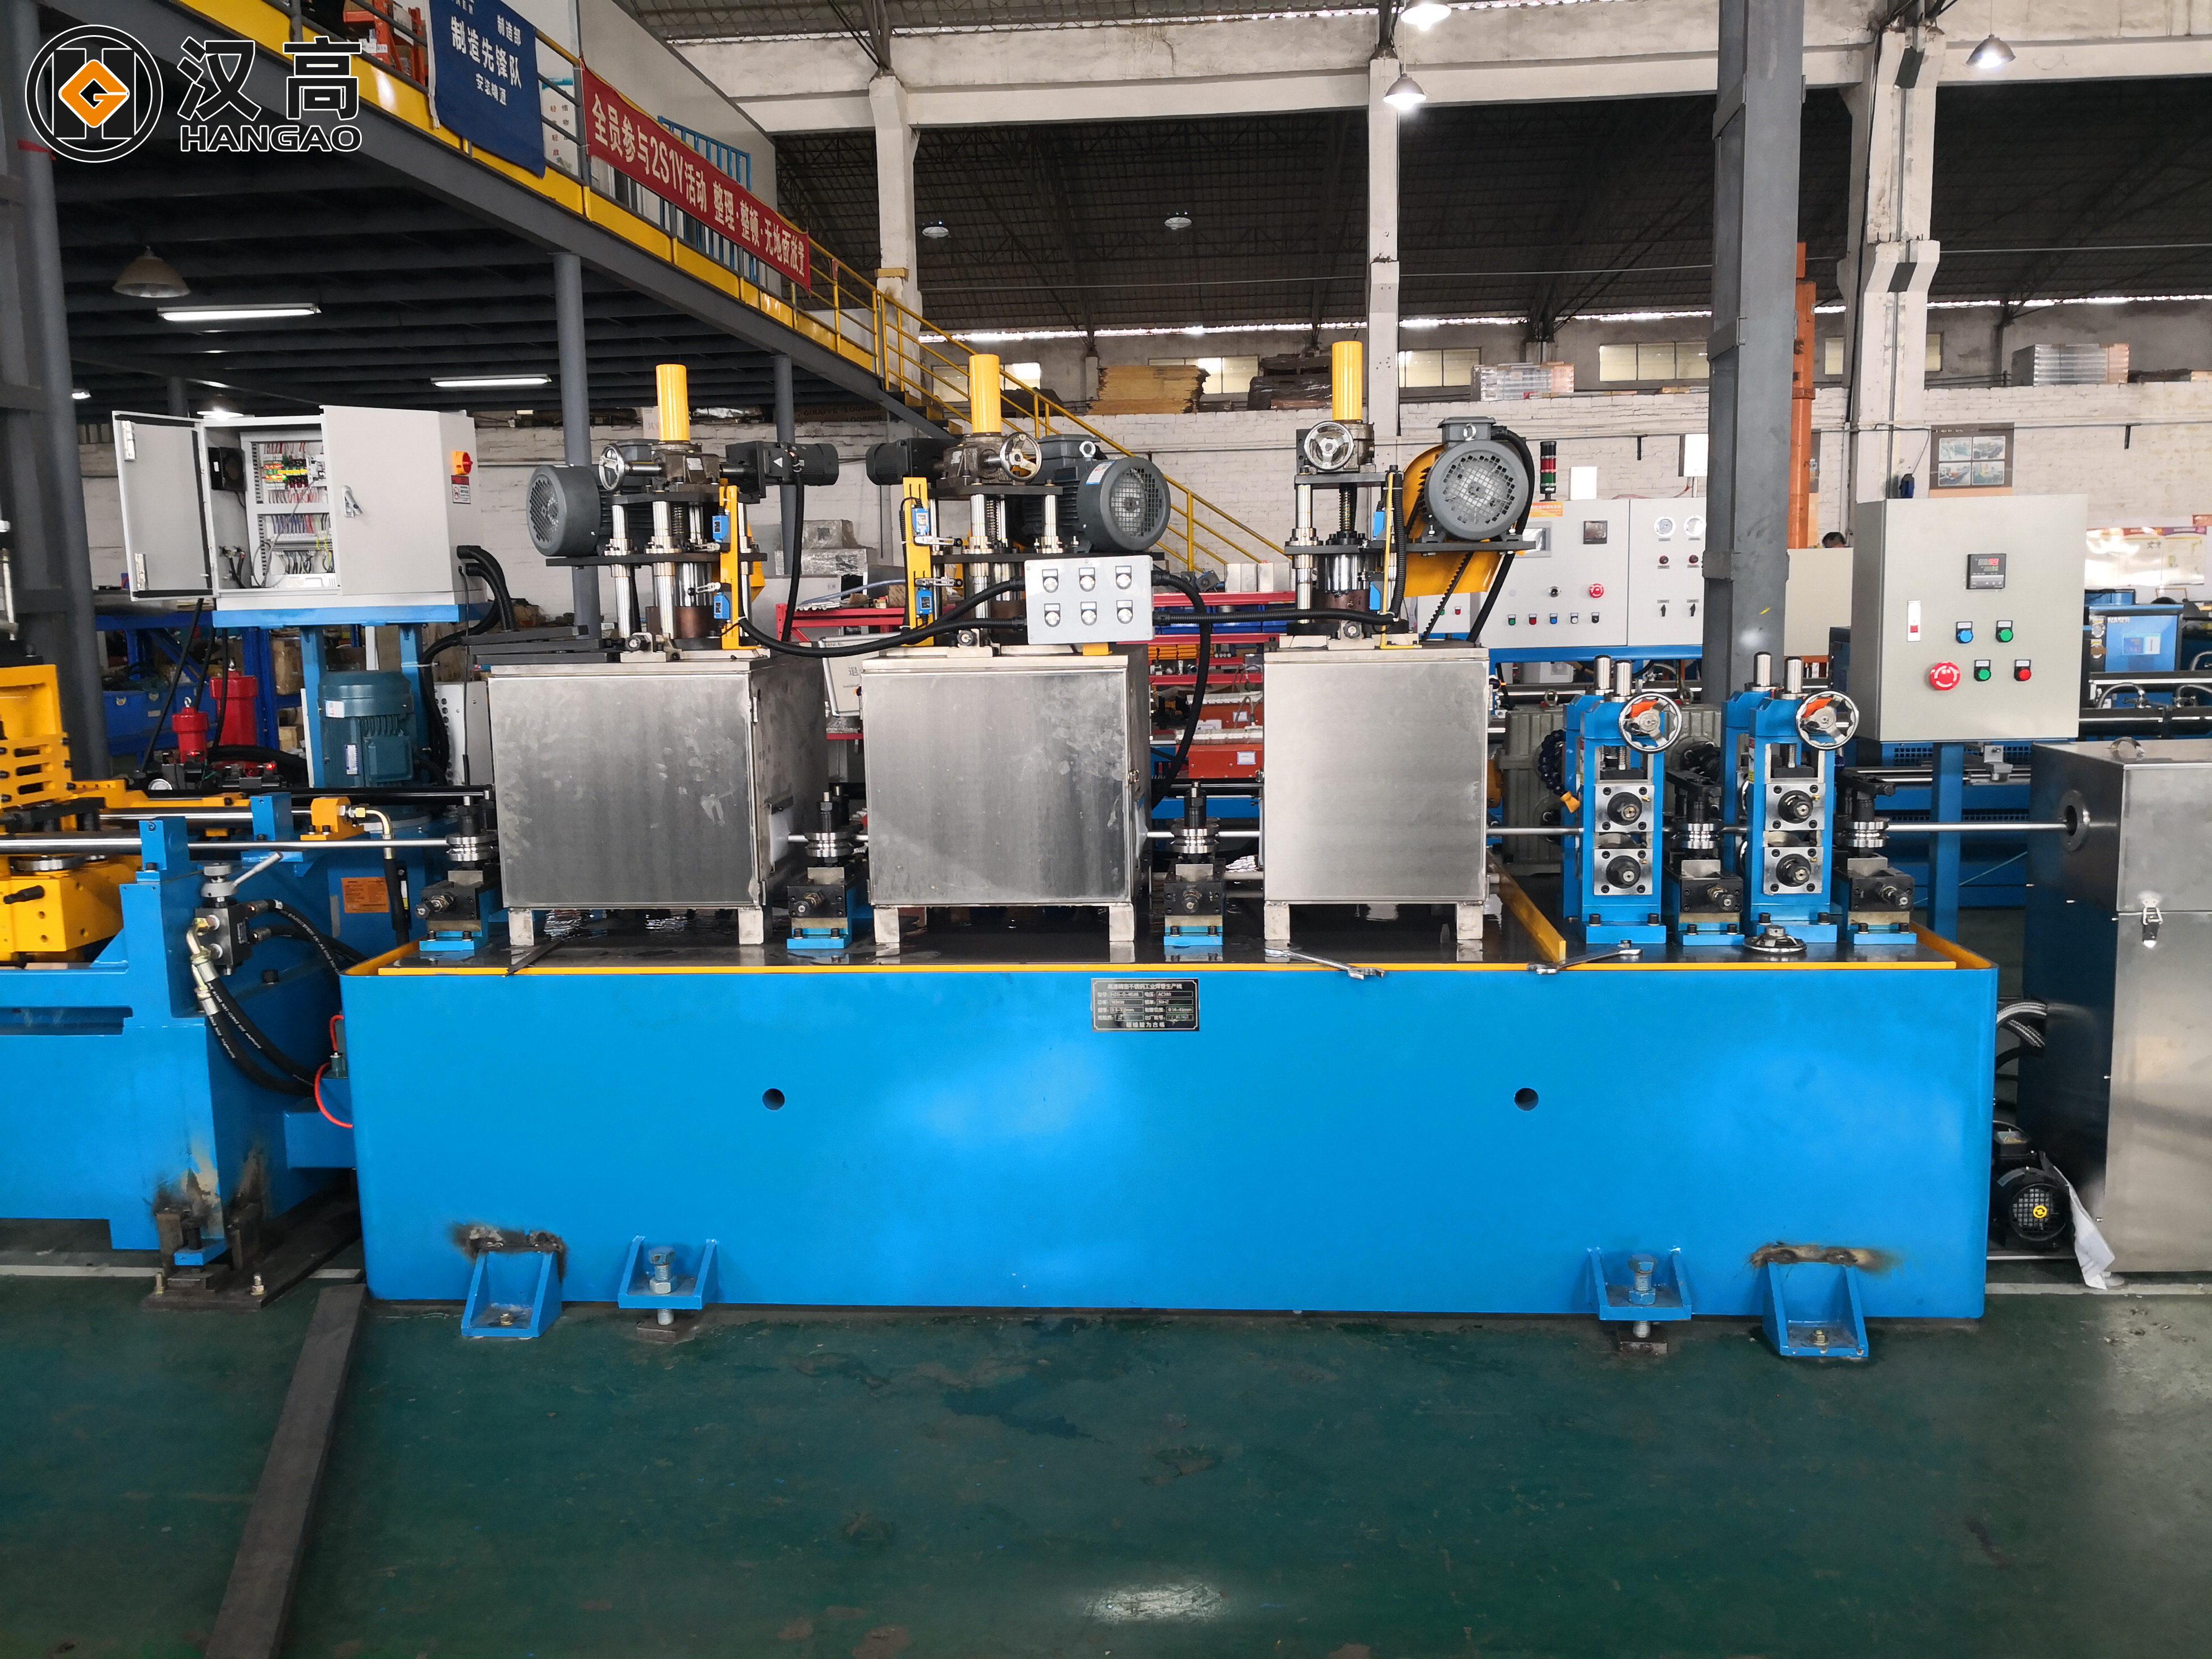
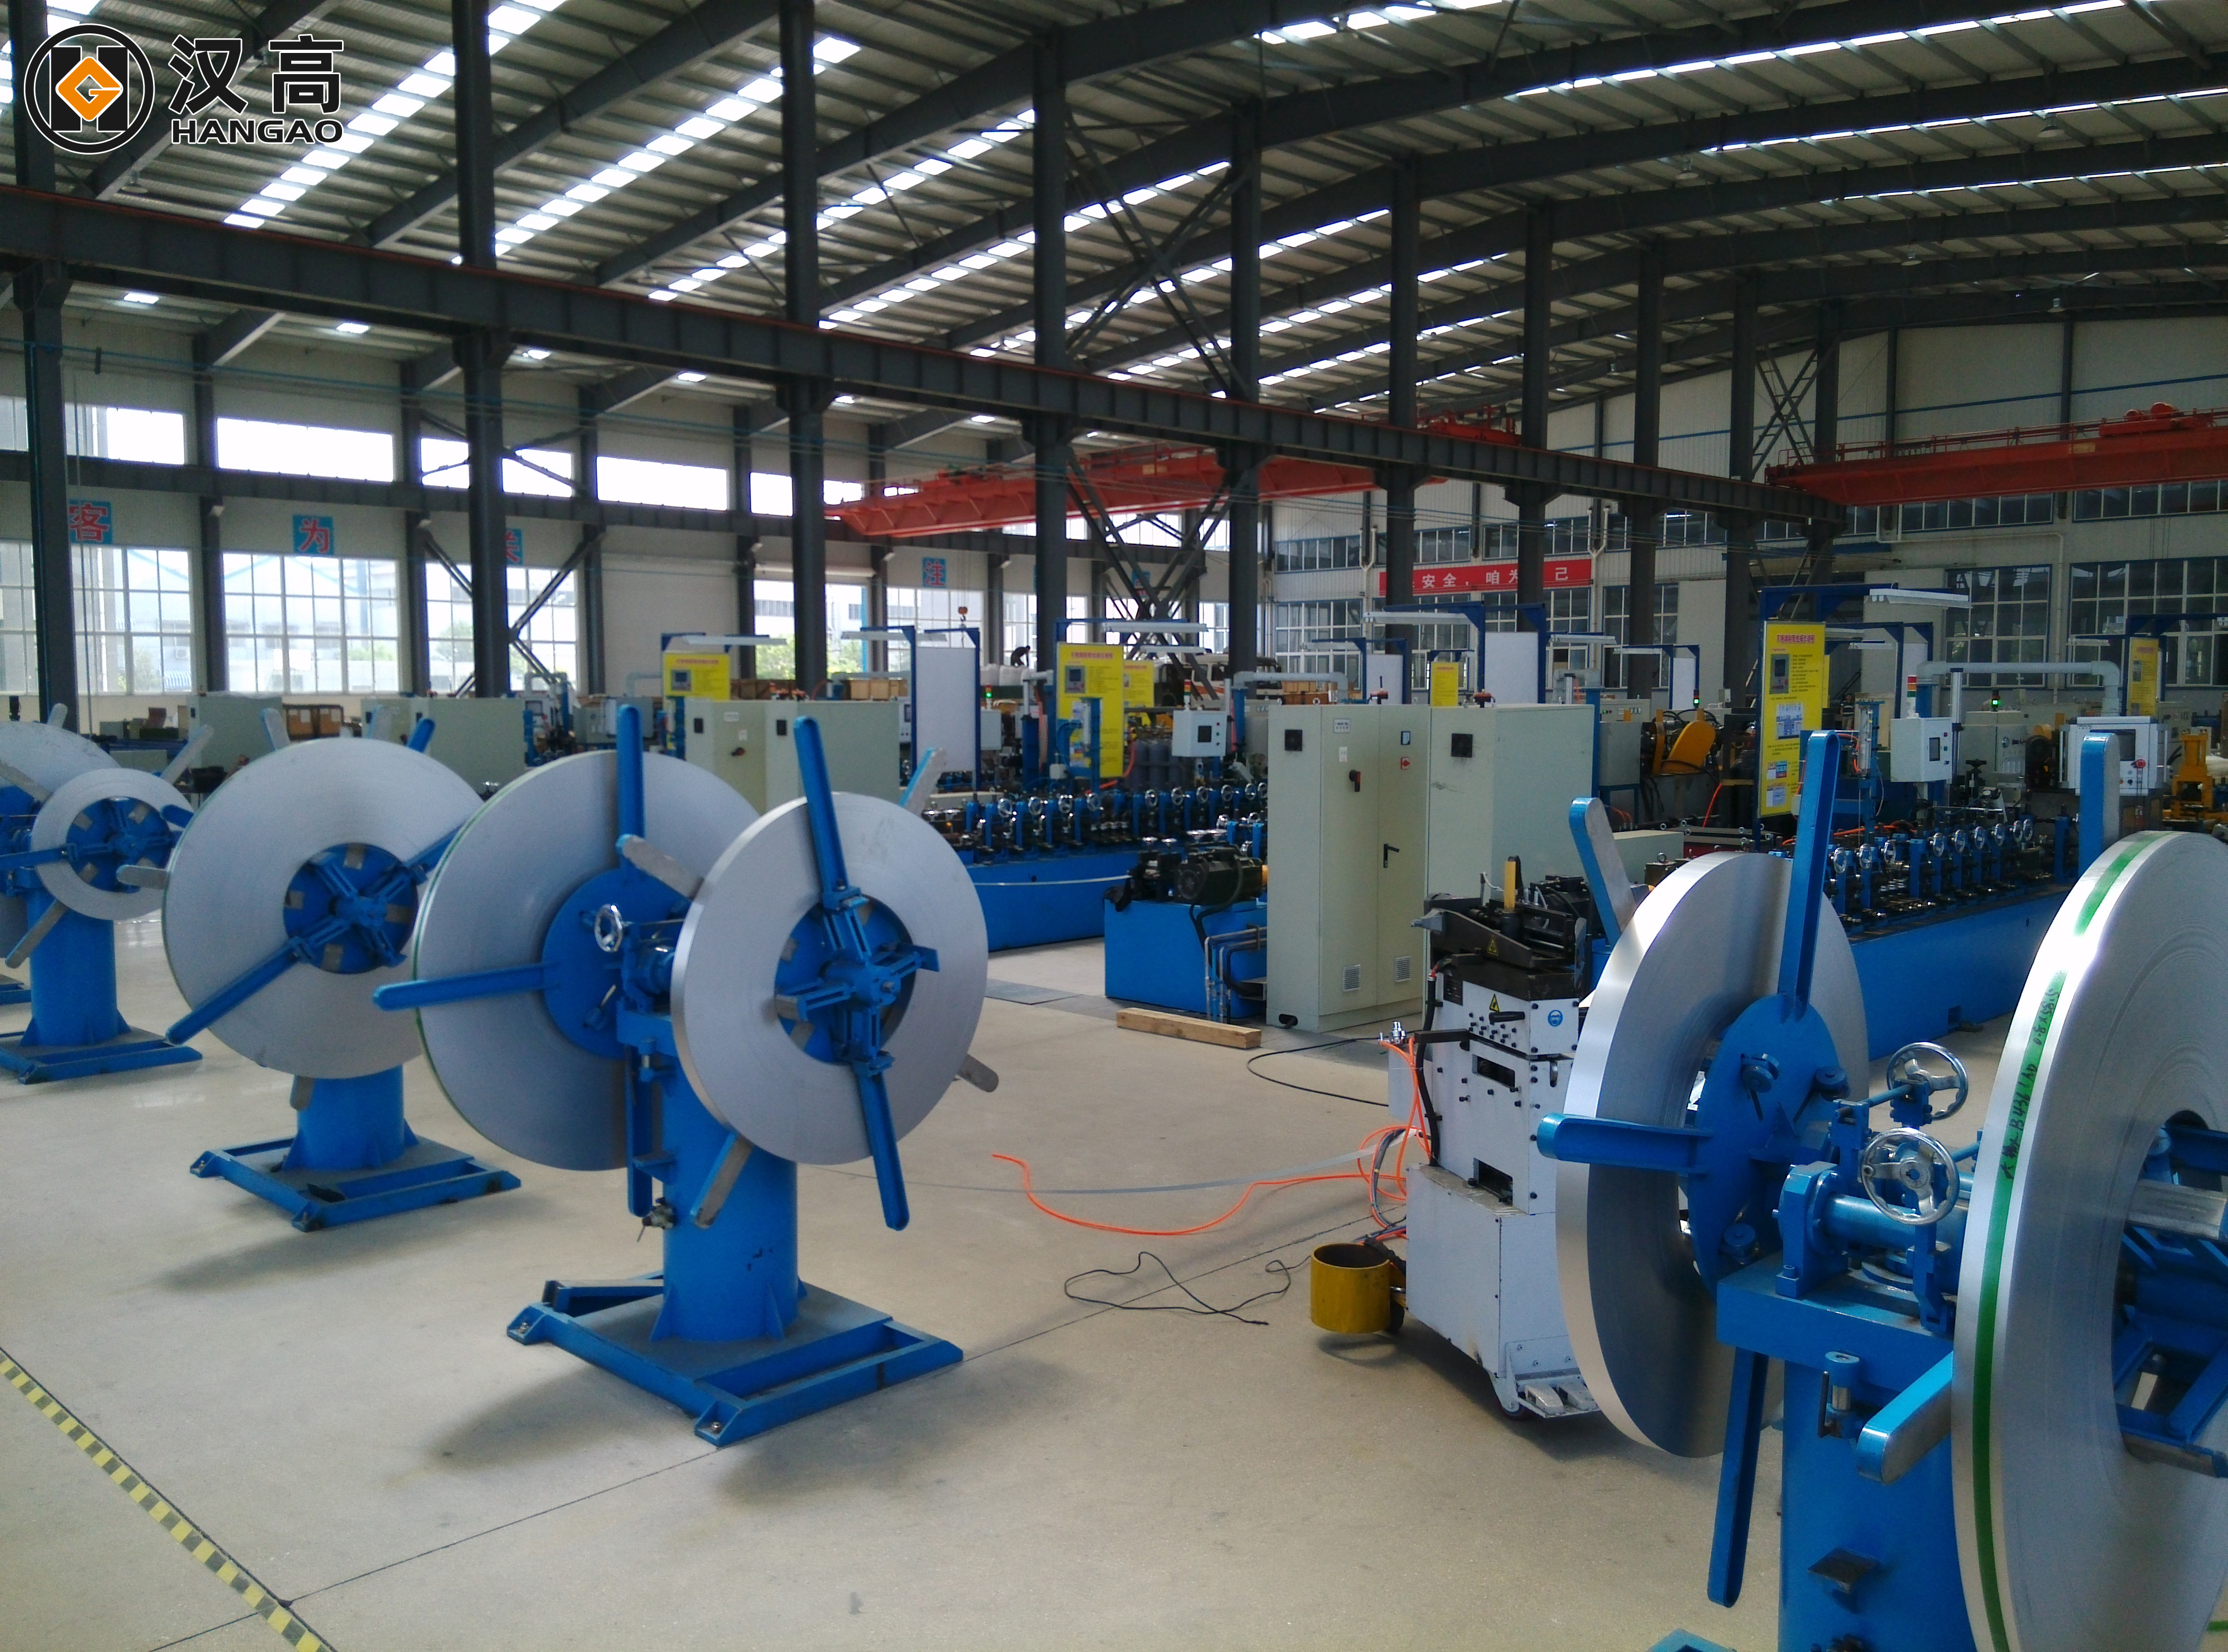
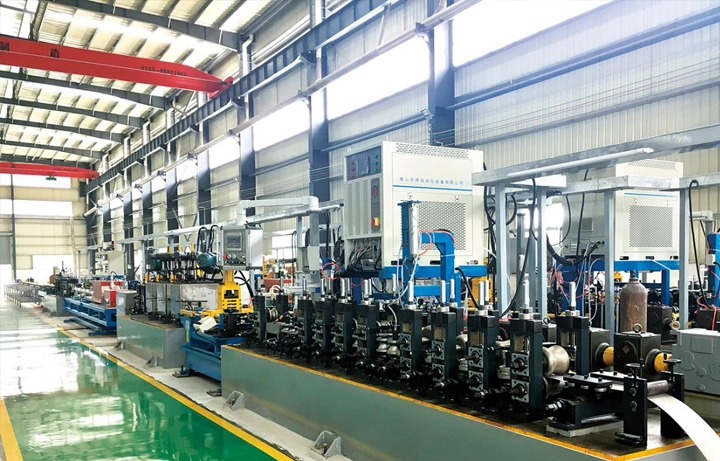
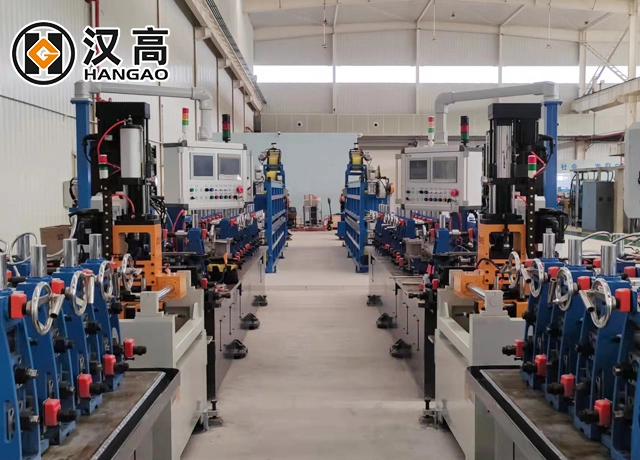
Tüm hat düzeni
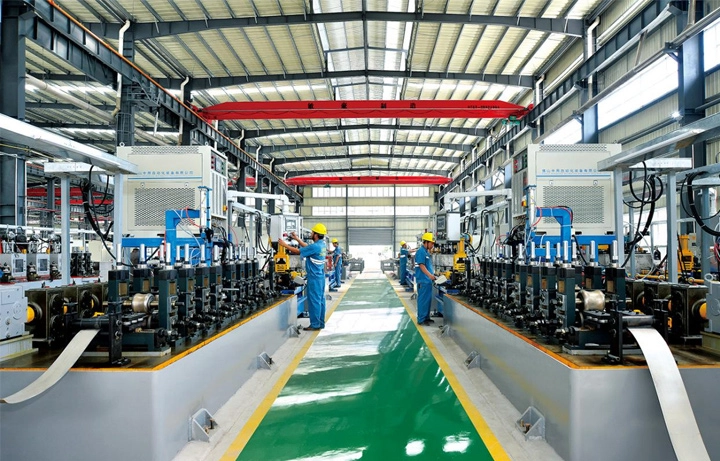
Tüm hat düzeni
| Tip | Malzeme | Kaynak tipi | OD (mm) | Kalınlık (mm) | Motor Gücü (KW) | Boyut (U*G*Y)(m) |
| HZG-HR-30 | SST | DÖNÜŞ | 6-16 | 0.4-1.5 | 5.5 | Özelleştirilmiş |
| HZG-HR-40 | SST | DÖNÜŞ | 16-50.8 | 0,5-2,5 | 7.5 | Özelleştirilmiş |
| HZG-HR-50 | SST | DÖNÜŞ | 25.4-76 | 0,5-3,0 | 11 | Özelleştirilmiş |
| HZG-HR-60 | SST | TIG/Plazma | 50.8-114 | 1.0-4.0 | 15 | Özelleştirilmiş |
| HZG-HR-80 | SST | TIG/Plazma | 89-168 | 1.0-5.0 | 18.5 | Özelleştirilmiş |
| HZG-HR-100 | SST | TIG/Plazma | 114-219 | 2.0-8.0 | 30 | Özelleştirilmiş |
| HZG-HR-120 | SST | TIG/Plazma | 168-325 | 3.0-10.0 | 37 | Özelleştirilmiş |
Çok Yönlü Üretim:
Şirketin üretim hattı o kadar esnektir ki, küçük partiler ve çeşitli ürünlere yönelik pazar talebine yanıt olarak farklı malzemelerden (304, 316L, dubleks paslanmaz çelik vb.), özelliklerden ve şekillerden yapılmış bir boru tipinden diğerine geçiş yapabilir.
Malzeme Uyarlanabilirliği:
Paslanmaz çelik gibi çeşitli ısı eşanjörü boru malzemeleriyle uyumlu olduğundan, çeşitli çalışma koşulları ve ortamlar için uygundur.
Yüksek Hassasiyetli Şekillendirme:
Hassas kaynak, soğuk işleme, ısıl işlem ve yüzey şekillendirme teknolojilerinin bir kombinasyonunu kullanarak, ASTM/ASME ve GB standartlarına uygun, endüstriyel kalitede ürünler elde eder.
Otomatik Kontrol Sistemi:
Üretim hattının tamamı, entegre bir PLC/MES sistemi kontrolü altında çalışmaktadır. Bu sistem, ham maddelerden nihai ürünlerin tek tuşla üretilmesini, proses parametrelerinin otomatik olarak ayarlanmasını ve verilerin gerçek zamanlı olarak toplanmasını ve izlenebilirliğini mümkün kılmaktadır.
Hızlı Ayarlama ve Geçiş:
Son derece çok yönlü olacak şekilde tasarlanmıştır; bu sayede gaz ve yağ ayarlaması yapılabilir ve piyasa talebindeki dalgalanmaları karşılamak için çeşitli özellikler veya ısı eşanjörü boru şekilleri arasında geçiş yapılabilir.
Enerji tasarruflu ve çevre dostu:
Enerji tasarruflu ve çevre dostu özelliklere sahip birinci sınıf üretim teknolojisini kullanır ve böylece yeşil üretim konseptine uygundur.
Kullanıcı Dostu Çalıştırma ve Bakım:
Kullanıcı dostu arayüzü sayesinde kolay kullanım sağlayan basit yapısal tasarımın yanı sıra, ekipmanın uzun süre stabil kalmasına yardımcı olan kullanışlı bakım fonksiyonlarına sahiptir.
Kalite Standartlarına Uygunluk:
Üretilen ısı eşanjör borularının kalite standartlarına ve sertifikasyon gerekliliklerine uygun olduğundan emin olun, böylece nihai ürün güvenilir ve güvenli olur.
| Durum | Yeni |
| Teori | İnverter |
| Başvuru | Sanayi |
| Tip | Isı Eşanjörü Borusu Üretim Hattı |
| Uygulama Kapsamı | Isı Değiştirici Borusu |
| OD Aralığı | 6-325 mm |
| Kalınlık | 0.38-10.0 |
| Kontrol Tipi | PLC |
| Sertifikasyon | ISO9001 |
| Güç (W) | 0 |
| Gerilim | 380V 50Hz |
| Güç Kaynağı | 415V/3pH |
| Boyutlar (Uzunluk*Genişlik*Yükseklik) | Özelleştirilmiş |
| Ağırlık | 5-15t |
| Kurşun zamanı | 60-90 Gün |
| Taşıma Paketi | Su Geçirmez Film ve Paletler |
| Üretim kapasitesi | Yılda 20 Set, 1-15 M/Dk |
| Paket Boyutu | Özelleştirilmiş |
| Paket Brüt Ağırlığı | 25.000.000 kg |
Proje Detayları
Kuruluş yılı: 2020
Temel Uzmanlık Alanı: Kaynaklı boru ekipmanları alanında 20 yılı aşkın deneyim.
Fabrika Büyüklüğü: 20.000 metrekareden fazla modern üretim tesisi ve depo alanı.
Başlıca Ürünler: Hassas kaynaklı boru üretim hatları, kaynak düzleştirme ekipmanları, parlak çözelti ekipmanları, kaynak dikişi takip sistemleri, akıllı kontrol sistemleri, son işlem haddeleme boru parlak çözelti ekipmanları, döner tavlama ekipmanları, vb.
SSS
S1: Yüksek hassasiyetli paslanmaz çelik ısı eşanjör borularını nasıl üretebilirim?
A1:Yüksek hassasiyetli ısı eşanjörü boruları, doğru şerit kalınlığı, şekillendirme, kaynak, boyutlandırma ve tavlama kontrolünün yanı sıra güvenilir bir denetim gerektirir. Hangao, kaynak, boyutlandırma, tavlama ve denetim sistemlerini entegre eden ısı eşanjörü boru üretim hatları sunmaktadır.
S2: Paslanmaz çelik boru üretiminde kaynak tutarlılığını nasıl iyileştirebilirim?
A2: Kaynak tutarlılığı, şerit kenarının durumuna, şekillendirme hassasiyetine, kaynak akımına, ısı girdisine, ilerleme hızına, koruyucu gaza ve kaynak torçunun hizalanmasına bağlıdır. Hangao'nun üç katotlu TIG sistemi, kaynak stabilitesini iyileştirmek için elektromanyetik kontrol ile sıralı kenar temizleme, ön ısıtma ve derin kaynak yöntemlerini kullanır.
S3: Paslanmaz çelik borularda kaynak dikişleri neden düzensizdir?
A3: Düzensiz kaynak dikişleri, yetersiz şerit kenarı hazırlığı, dengesiz şekillendirme, kaynak akımı dalgalanmaları, ilerleme hızı varyasyonu, yetersiz koruyucu gaz veya kaynak torçunun yanlış hizalanmasından kaynaklanabilir. Sorun, yalnızca kaynak akımını ayarlamak yerine, şekillendirme, kaynak ve proses kontrol sistemleri genelinde incelenmelidir.
S4: Paslanmaz çelik boru kaynaklarında oluşan alt kesim kusurlarını nasıl azaltabilirim?
A4:Kaynak akımı, ilerleme hızı, şerit kenarı boşluğu, kaynak torcu açısı ve koruyucu gaz kontrol edilerek ve şerit kenarları temiz tutularak alt kesme (undercut) azaltılabilir. Hangao'nun üç katotlu TIG sistemi, kenar temizliği için ilk torcu kullanır, ardından ön ısıtma ve derin kaynak yapar; bu da alt kesme gibi yaygın kusurların azaltılmasına yardımcı olur.
S5: Paslanmaz çelik boru kaynak işlemi sırasında ısı girişi nasıl kontrol edilebilir?
A5:Isı girişi, kaynak akımı, voltaj, ilerleme hızı, lazer gücü ve çok aşamalı kaynak stratejileri aracılığıyla kontrol edilebilir. Hassas ince cidarlı borular için optimize edilmiş ısı girişi, ısıdan etkilenen bölgeyi ve deformasyon riskini azaltmaya yardımcı olur.
