

I. İki Sürecin İşleyişi ve Temel Yapısal Farklılıklar
Sıradan Parlak Tavlama
• Çalışma prensibi: Bu basit bir ısıtma - hızlı soğutma işlemidir. Borunun paslanmasını önlemek için koruyucu bir gaz karışımı (çoğunlukla azot ve %5~10 hidrojen) kullanılır. Boru, sürekli bir fırında belirli sıcaklıklara hızla ısıtılır: 300 serisi paslanmaz çelik (304 veya 316L gibi) için 1050~1150℃ ve 400 serisi (430 veya 410 gibi) için 900~950℃. Isıtma hızı saniyede 15~20℃'de kalır. Hedef sıcaklığa ulaşıldığında, bekleme süresi yoktur; boru doğrudan bir soğutma sistemine girer ve saniyede 55℃ veya daha hızlı bir şekilde 350℃'nin altına düşer. Ana amaç, zararlı parçacıkların (karbürler olarak adlandırılır) oluşabileceği ve metale zarar verebileceği 550~850℃ aralığını atlamaktır.
• Ekipman kurulumu: Fırın dört ana bölümden oluşur: besleme, ısıtma, soğutma ve boşaltma; sıcaklığı tutmak için ayrı bir bölüm yoktur. Genellikle 8~12 metre uzunluğundadır. Isıtma, ±5℃ hassasiyetinde çalışan temel bir sıcaklık kontrol sistemi ile elektrik telleri veya gaz kullanılarak yapılır. Koruyucu gazın içeride kalması için keçe ve azot perdeleri kullanılır: hidrojenin çiğlenme noktası ≤-70℃, azotun ≤-60℃ ve oksijen kaçağı 50 ppm'den fazla değildir. Soğutma kısmı, farklı boru boyutlarına göre ayarlanamayan sabit bir akış hızına sahip hava veya su ceketleri kullanır.
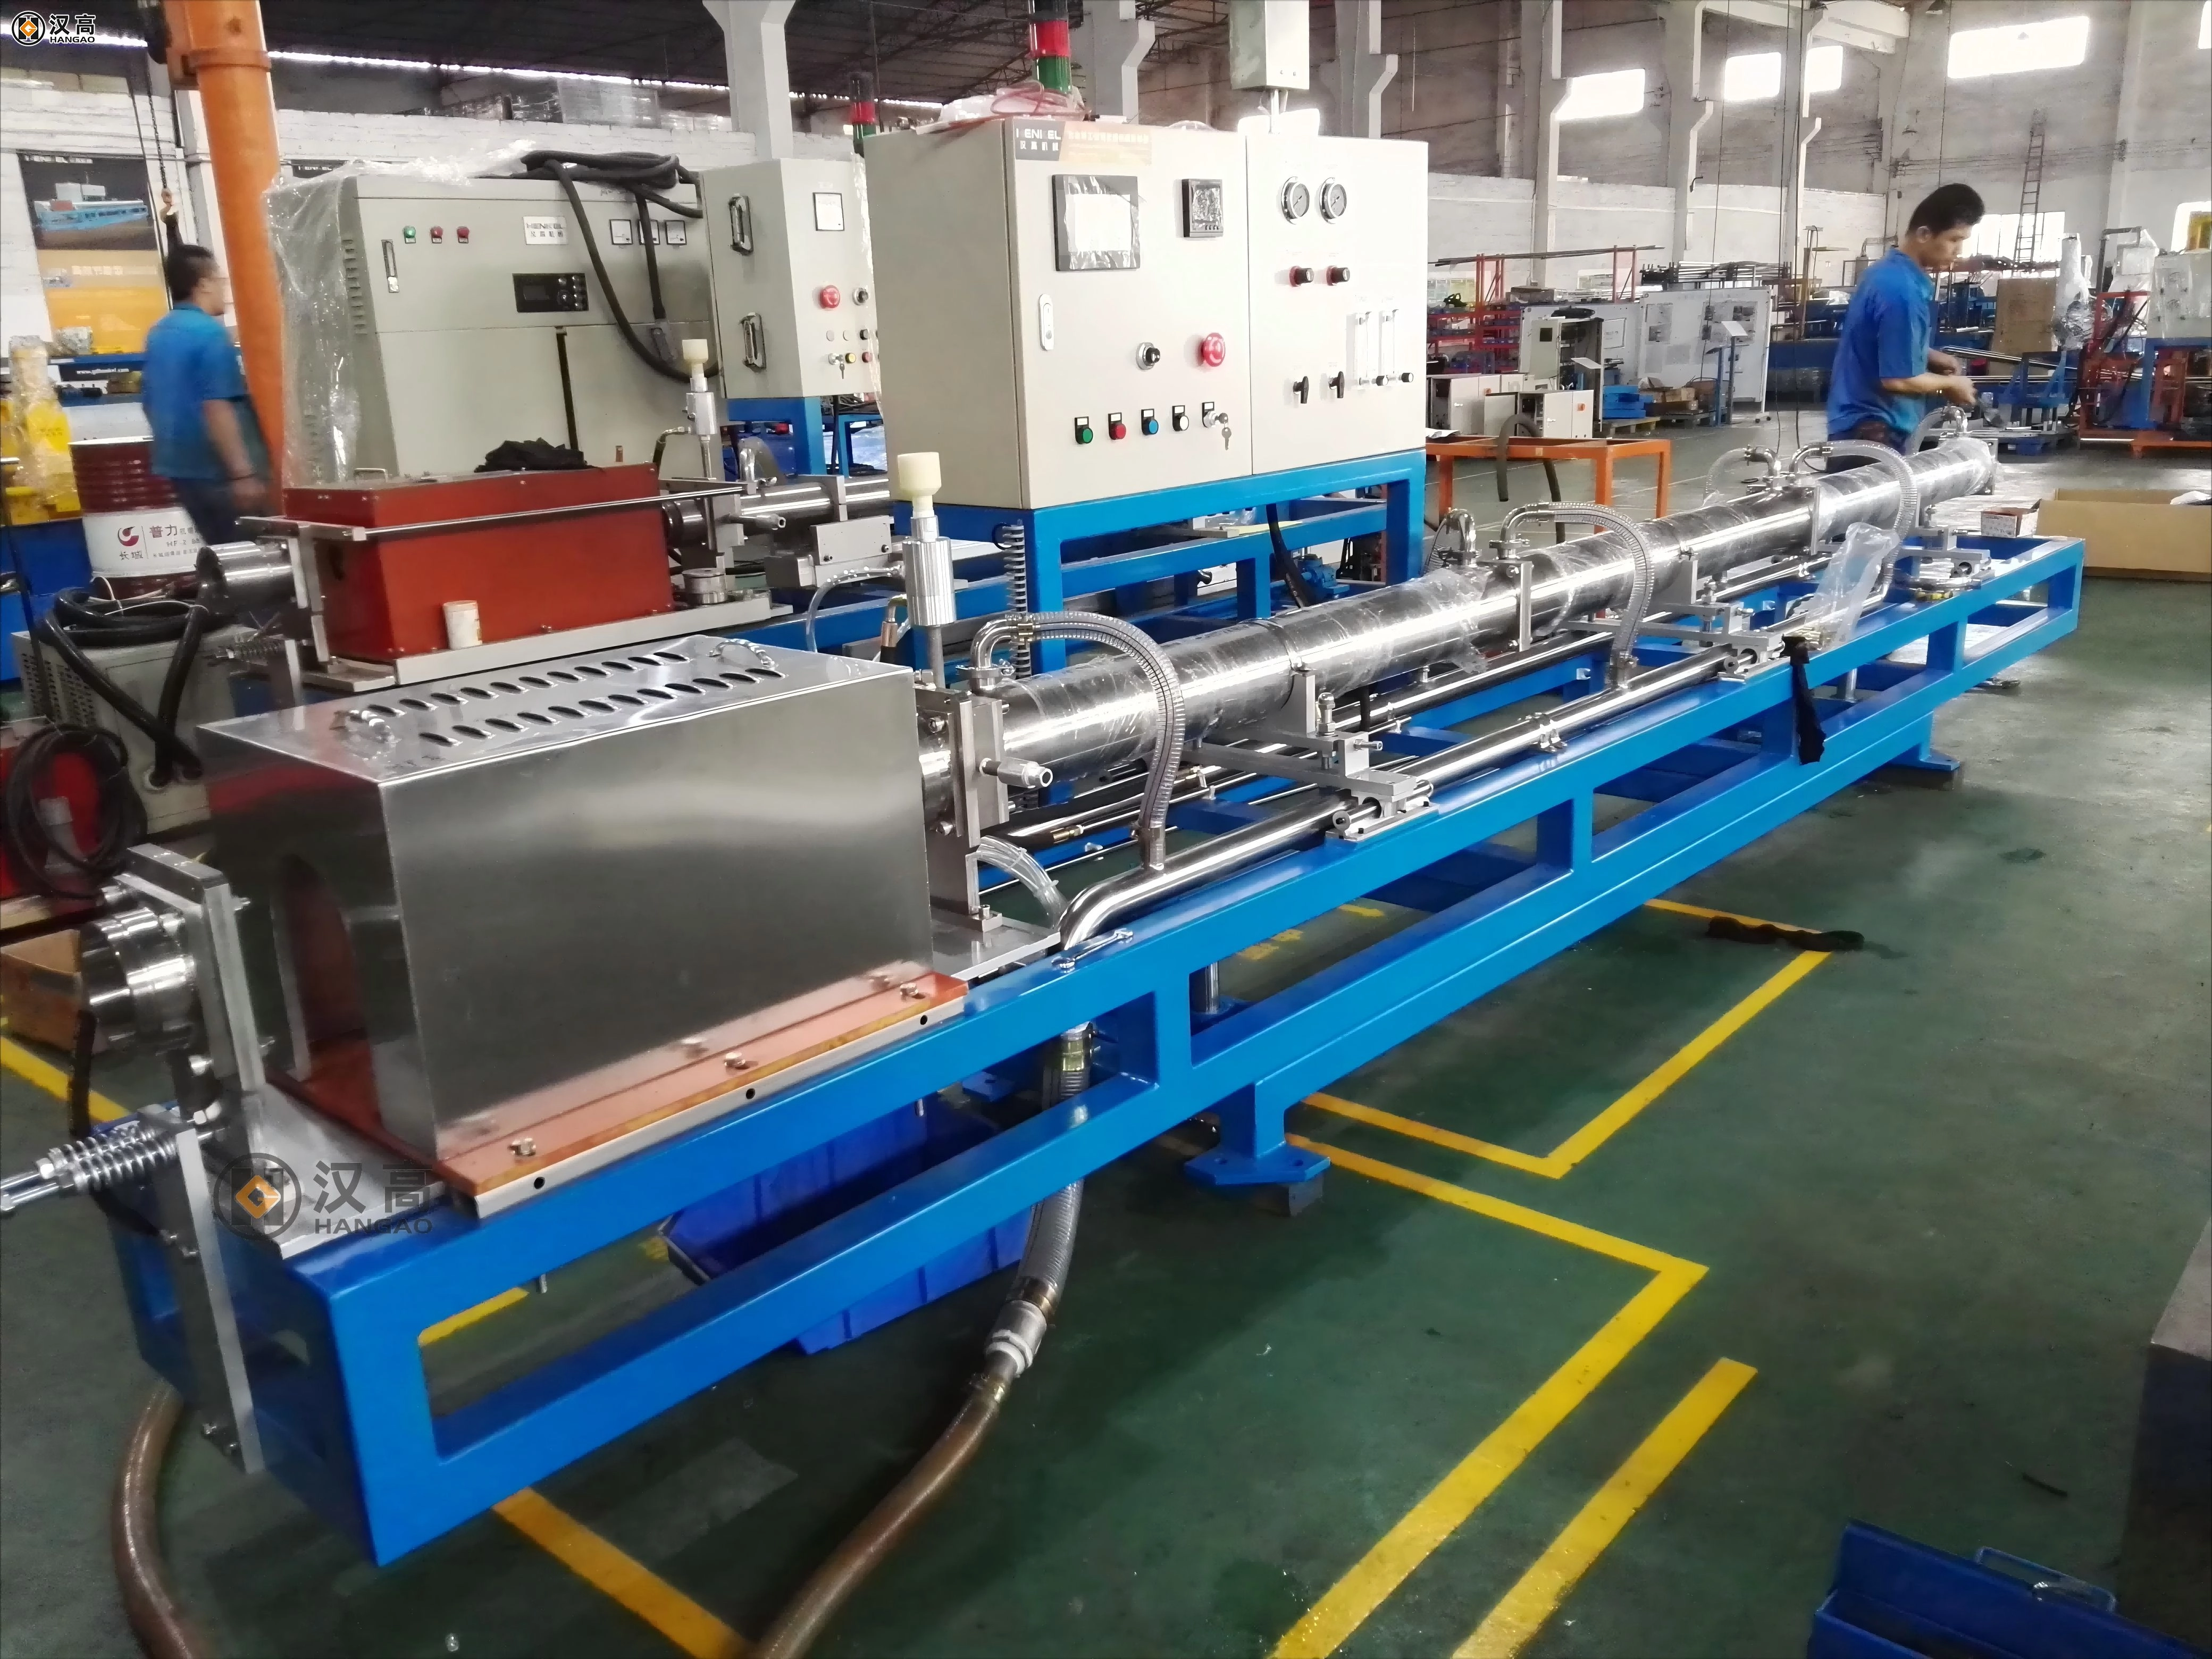
Sıradan Parlak Tavlama
Isı Korumalı Parlak Tavlama Bölümü
• Çalışma prensibi: Bu yöntem, temel işleme bir bekleme aşaması ekleyerek üç adımlı bir süreç oluşturur: ısıtma - bekleme - soğutma. Isıtma, normal yöntemle aynıdır, ancak boru istenen sıcaklığa ulaştığında, bu sıcaklıkta kalması için ayrı bir bölüme alınır. Bekleme parametreleri, çelik türüne, boru kalınlığına ve metalin işleme sertliğine bağlıdır: bekleme sıcaklığı, ısıtma sıcaklığından 20~50℃ daha düşüktür (304 paslanmaz çelik için yaklaşık 1030~1100℃) ve süre normal borular için 10~15 dakikadır. İnce cidarlı borular (≤0,5 mm kalınlık) veya ekstra sert borular için sadece 4~8 dakika yeterlidir. Bekleme sırasında, koruyucu gaz eşit şekilde dolaşarak borunun sıcaklığını sabit tutar (boru çevresinde 3℃'den fazla fark olmaz). Bu, metaldeki atomların yayılmasını sağlar, zararlı parçacıkları eşit şekilde çözer ve üretimden kaynaklanan stresi azaltır. Soğutma iki aşamada gerçekleşir: önce hızlı bir şekilde (saniyede 60~80℃) 500℃'nin altına, ardından yeni gerilimlerin oluşmasını önlemek için yavaşça oda sıcaklığına kadar.
• Ekipman kurulumu: Bu fırın daha uzundur (18~25 metre) ve ek bölümlere sahiptir: sızdırmaz besleme alanı, ön ısıtma, ana ısıtma, tutma, iki soğutma aşaması ve boşaltma. Tutma bölümü en önemli geliştirmedir: kendi sıcaklık sensörüne ve kontrol sistemine (±1℃ hassasiyetinde) ve eşit ısıtma için saniyede 0,8~1,2 m gaz akışını sağlayan bir fana sahiptir. Sızdırmazlık da daha iyidir: çift katman (mekanik + gaz) oksijen sızıntısını 10 ppm'nin altında, hidrojenin çiğlenme noktasını ≤-75℃ ve azotun çiğlenme noktasını ≤-65℃'de tutar. Soğutma sistemi ayarlanabilir; hassas soğutma için boru boyutuna (çap 0,08~50 mm, kalınlık 0,05~3 mm) bağlı olarak azot-hidrojen karışımının akışını ve basıncını değiştirir. Üst düzey modellerde, sıcaklığı her yerde tutarlı tutmak için borunun genişliği boyunca hava akışını ayarlamanıza bile olanak tanır.
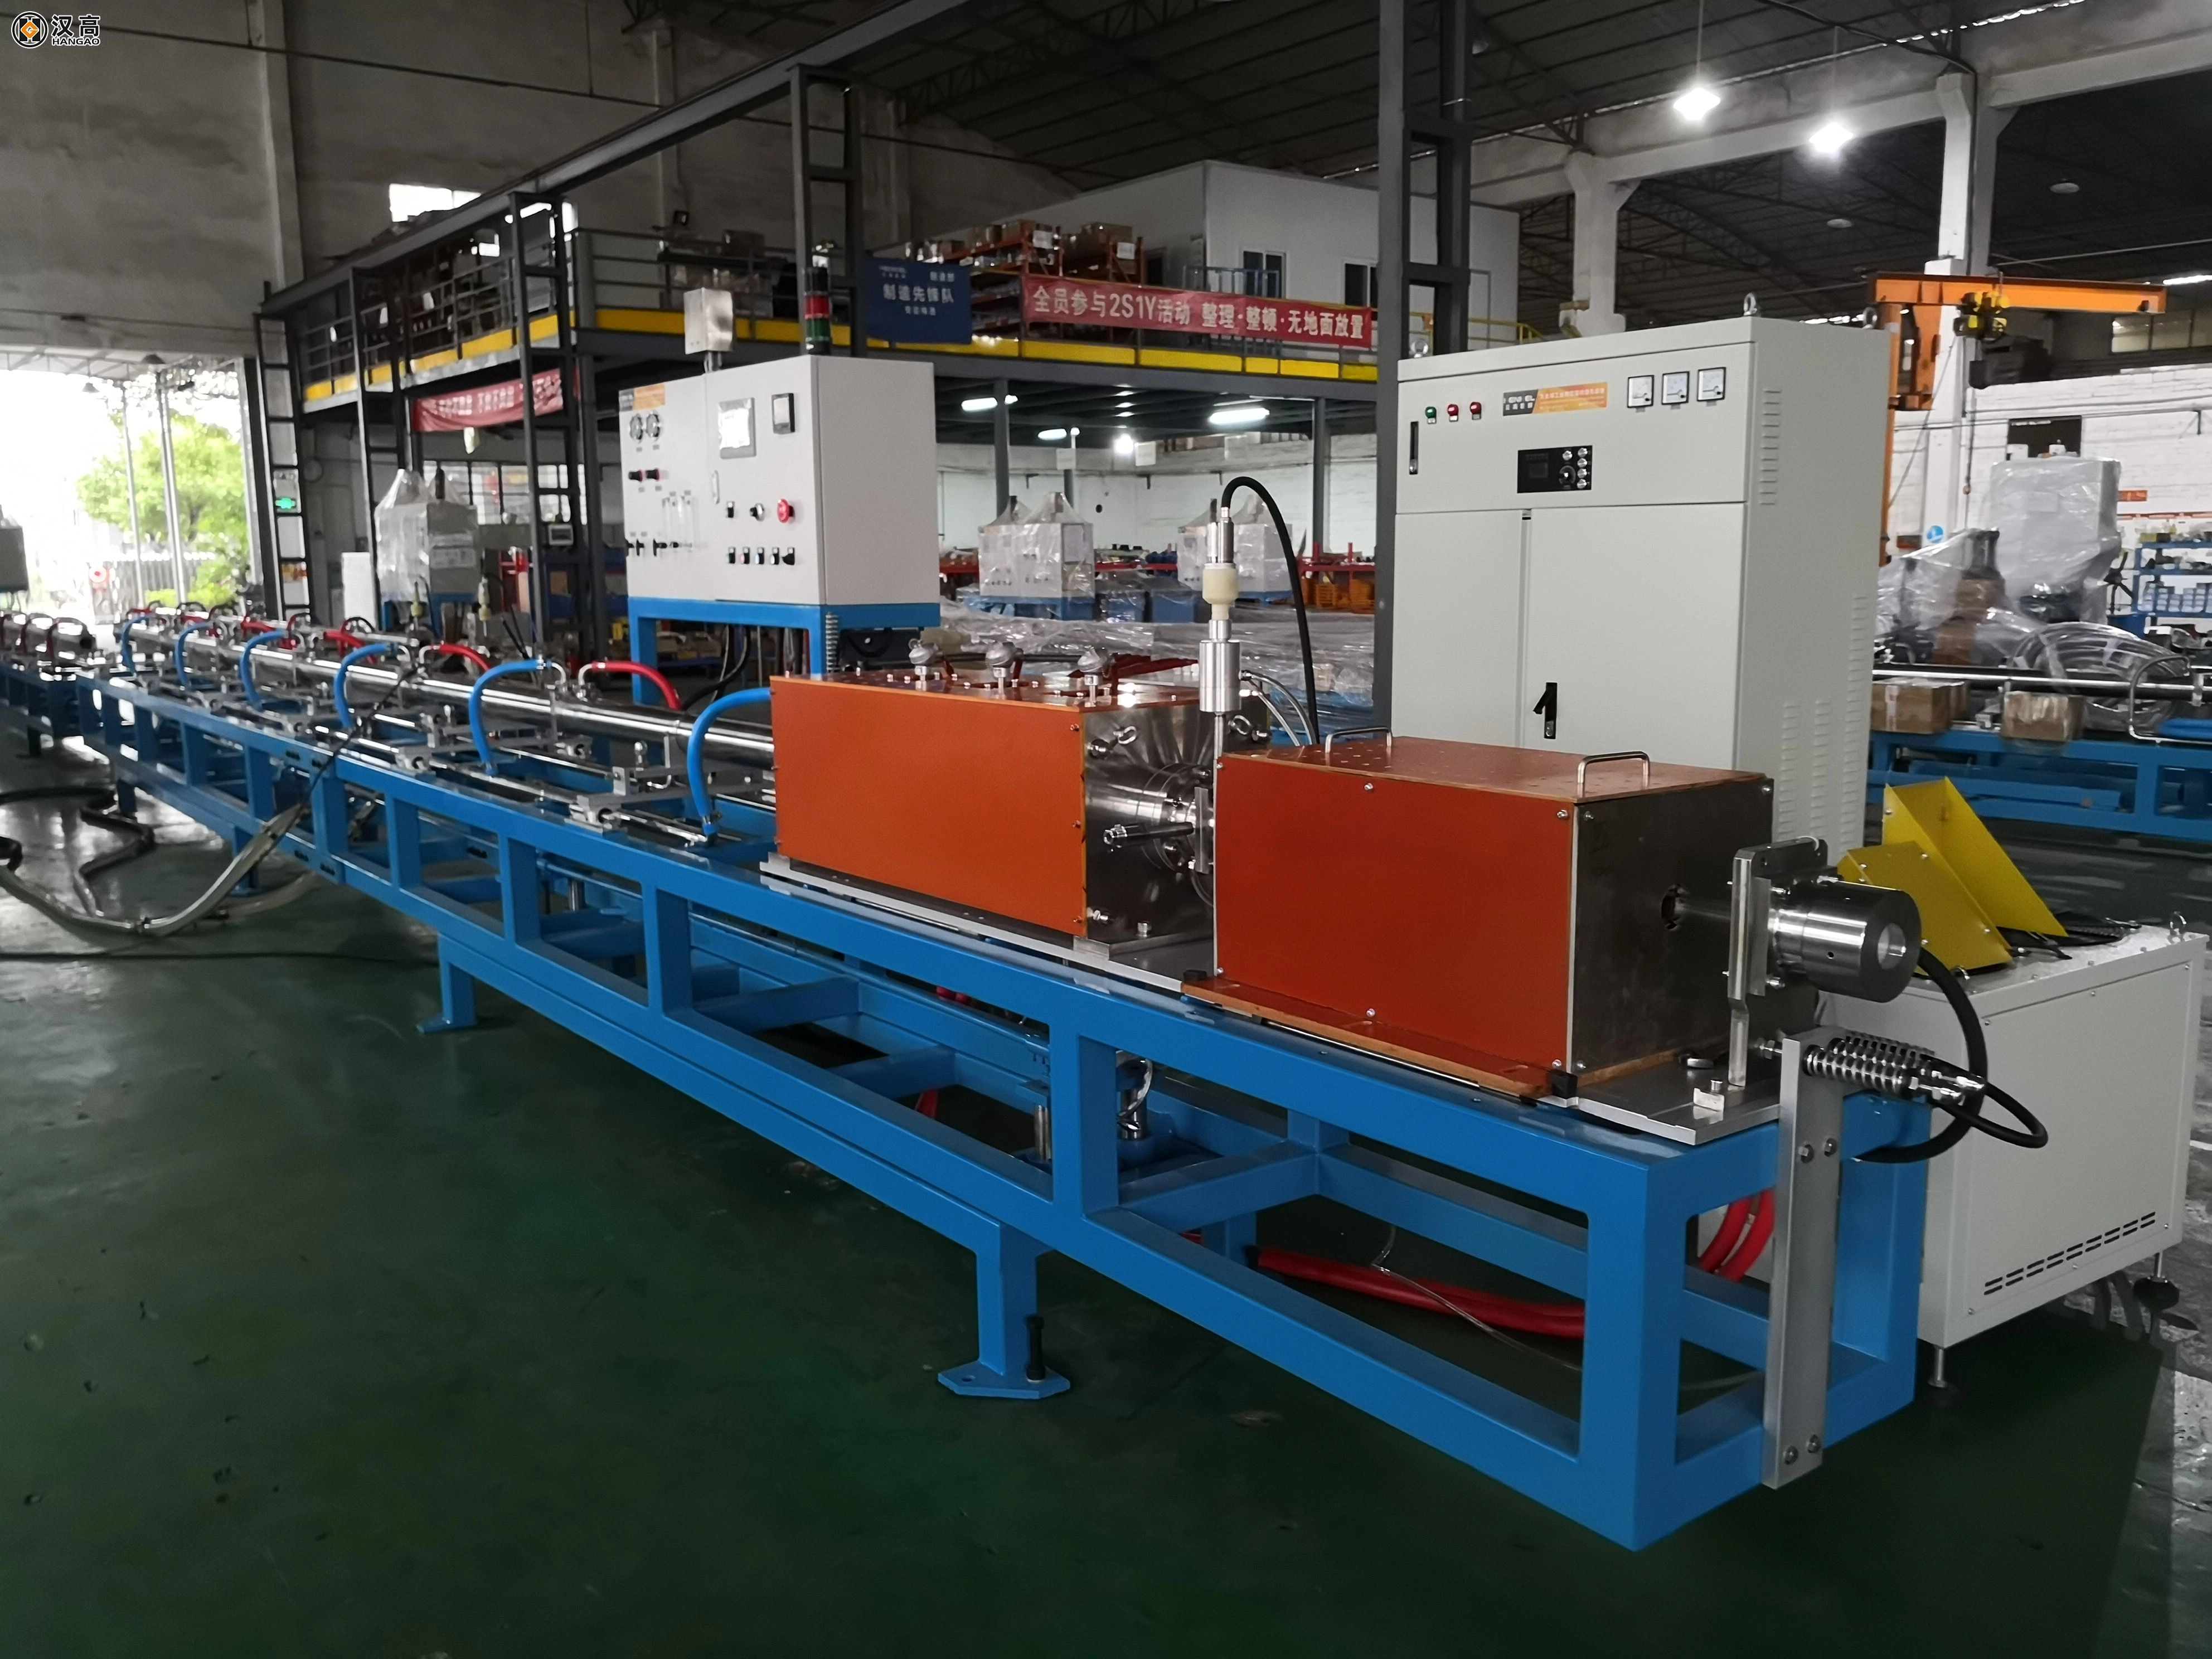
Isı Korumalı Parlak Tavlama Bölümü
II. Temel Performans Farklılıkları
| Karşılaştırma Alanı | Sıradan Parlak Tavlama | Isı Korumalı Parlak Tavlama Bölümü | Bekleme aşamasını daha iyi hale getiren nedir? |
| Metal Yapı | Taneler düzensizdir (ortalama boyut 12~18 μm), bazı bölgelerde daha büyük taneler bulunur. Metalin yaklaşık %66~71'i yeniden kristalleşir (yeni taneler oluşturur). Küçük çözünmemiş parçacıklar (0,5~1 μm) tane sınırlarında kalır ve bir miktar deforme olmuş metal kalır. | Tanecikler küçük ve homojendir (ortalama 8~10 μm). Metalin %89~92'si yeniden kristalleşir, aşırı büyük tanecikler bulunmaz. Tüm zararlı parçacıklar çözünür, tanecik sınırları temizdir ve yapı GB/T 13298-2015 Sınıf I standartlarını karşılar. | Tutma işlemi, atomların eşit şekilde yayılmasını sağlar ve işleme sırasında oluşan yapısal hasarları onarır. Artık tanelerde sıcak ve soğuk noktalar olmaz; metalin yapısı mikroskobik düzeyde daha kararlı hale gelir. |
| Mekanik Mukavemet | Akma dayanımı: 600~750 MPa; çekme dayanımı: 800~950 MPa; uzama: %10~15; sertlik (HV): 200~250. Artık gerilim ≥50 MPa'dır ve borunun iç duvarı, dış duvara göre %20~%30 daha fazla gerilime sahiptir. | Akma dayanımı: 882~950 MPa; çekme dayanımı: 1000~1100 MPa; uzama: %17,5~%22; sertlik (HV): 220~260. Kalıcı gerilim ≤20 MPa olup, iç ve dış duvarlar arasındaki fark 5 MPa'dan azdır. | Tutma işlemi, işleme sırasında oluşan gerilimi azaltır ve tanelerin boyutunu küçültür; böylece metal hem daha güçlü hem de daha esnek olur. Karmaşık şekillerde bile çatlamadan bükülür, genişler veya uzar. |
| Yüzey Kalitesi | Parlak ancak hafif renk farklılıkları (ΔE3~5) ve yer yer küçük pas lekeleri mevcut. Oksit tabakası ≤0,01 μm kalınlığında, yüzey pürüzlülüğü (Ra) 0,1~0,2 μm'dir. Bazı bölgelerde kromun %1~2'si kaybolmuştur. | Ayna gibi parlak, minimum renk farkı (≤ΔE2), pas lekesi veya çizik yok. Oksit tabakası ≤0,005 μm kalınlığında, Ra <0,1 μm (bazılarında 0,05~0,08 μm kadar düşük). Krom seviyeleri ham maddeyle neredeyse aynı kalıyor (≤%0,5 fark). | Bekleme işlemi, koruyucu gazda yüzeydeki oksit tabakasının eşit şekilde parçalanmasını sağlar, böylece geriye oksit veya krom kaybı olmaz. Daha pürüzsüz ve ince oksit tabakası, boruyu %30 daha korozyona dayanıklı hale getirir; 1000+ saatlik tuz püskürtme testini (NSS) başarıyla geçer. |
| Boyutsal Doğruluk | Doğrusallık hatası: metre başına ≤0,3 mm; yuvarlaklık hatası: ≤0,05 mm; duvar kalınlığı ±%5 oranında değişir; dış çap toleransı: ±0,1 mm; uzunluk kararlılığı: ≤%0,2 sapma. | Doğrusallık hatası: metre başına ≤0,1 mm; yuvarlaklık hatası: ≤0,02 mm; duvar kalınlığı ±%2 oranında değişir; dış çap toleransı: ±0,03 mm; uzunluk kararlılığı: ≤%0,1 sapma. | Tutma işlemi iç gerilimi yavaşça azaltır, böylece boru soğuma sırasında deforme olmaz. Eşit büzülme daha iyi hassasiyet anlamına gelir; bu da ince duvarlı veya ultra ince borular için idealdir, çünkü bu borularda boyut kontrolü çok sıkı olmalıdır. |
| Sıcaklık Direnci | -10 ila 600℃ arasında çalışır. 600℃'nin üzerinde mukavemet %20 veya daha fazla düşer ve metal zamanla deforme olabilir (sünme). | -20 ila 850℃ arasında çalışır. 800℃'de mukavemet %10'dan az düşer ve sürünme deformasyonu %0,5'ten azdır. | Düzgün metal yapısı, aşırı sıcaklıklara daha iyi dayanır. Yüksek sıcaklıkta sıvı taşımacılığı veya sıcak ya da soğuk koşullarda çalışan ekipmanlar için uygundur. |
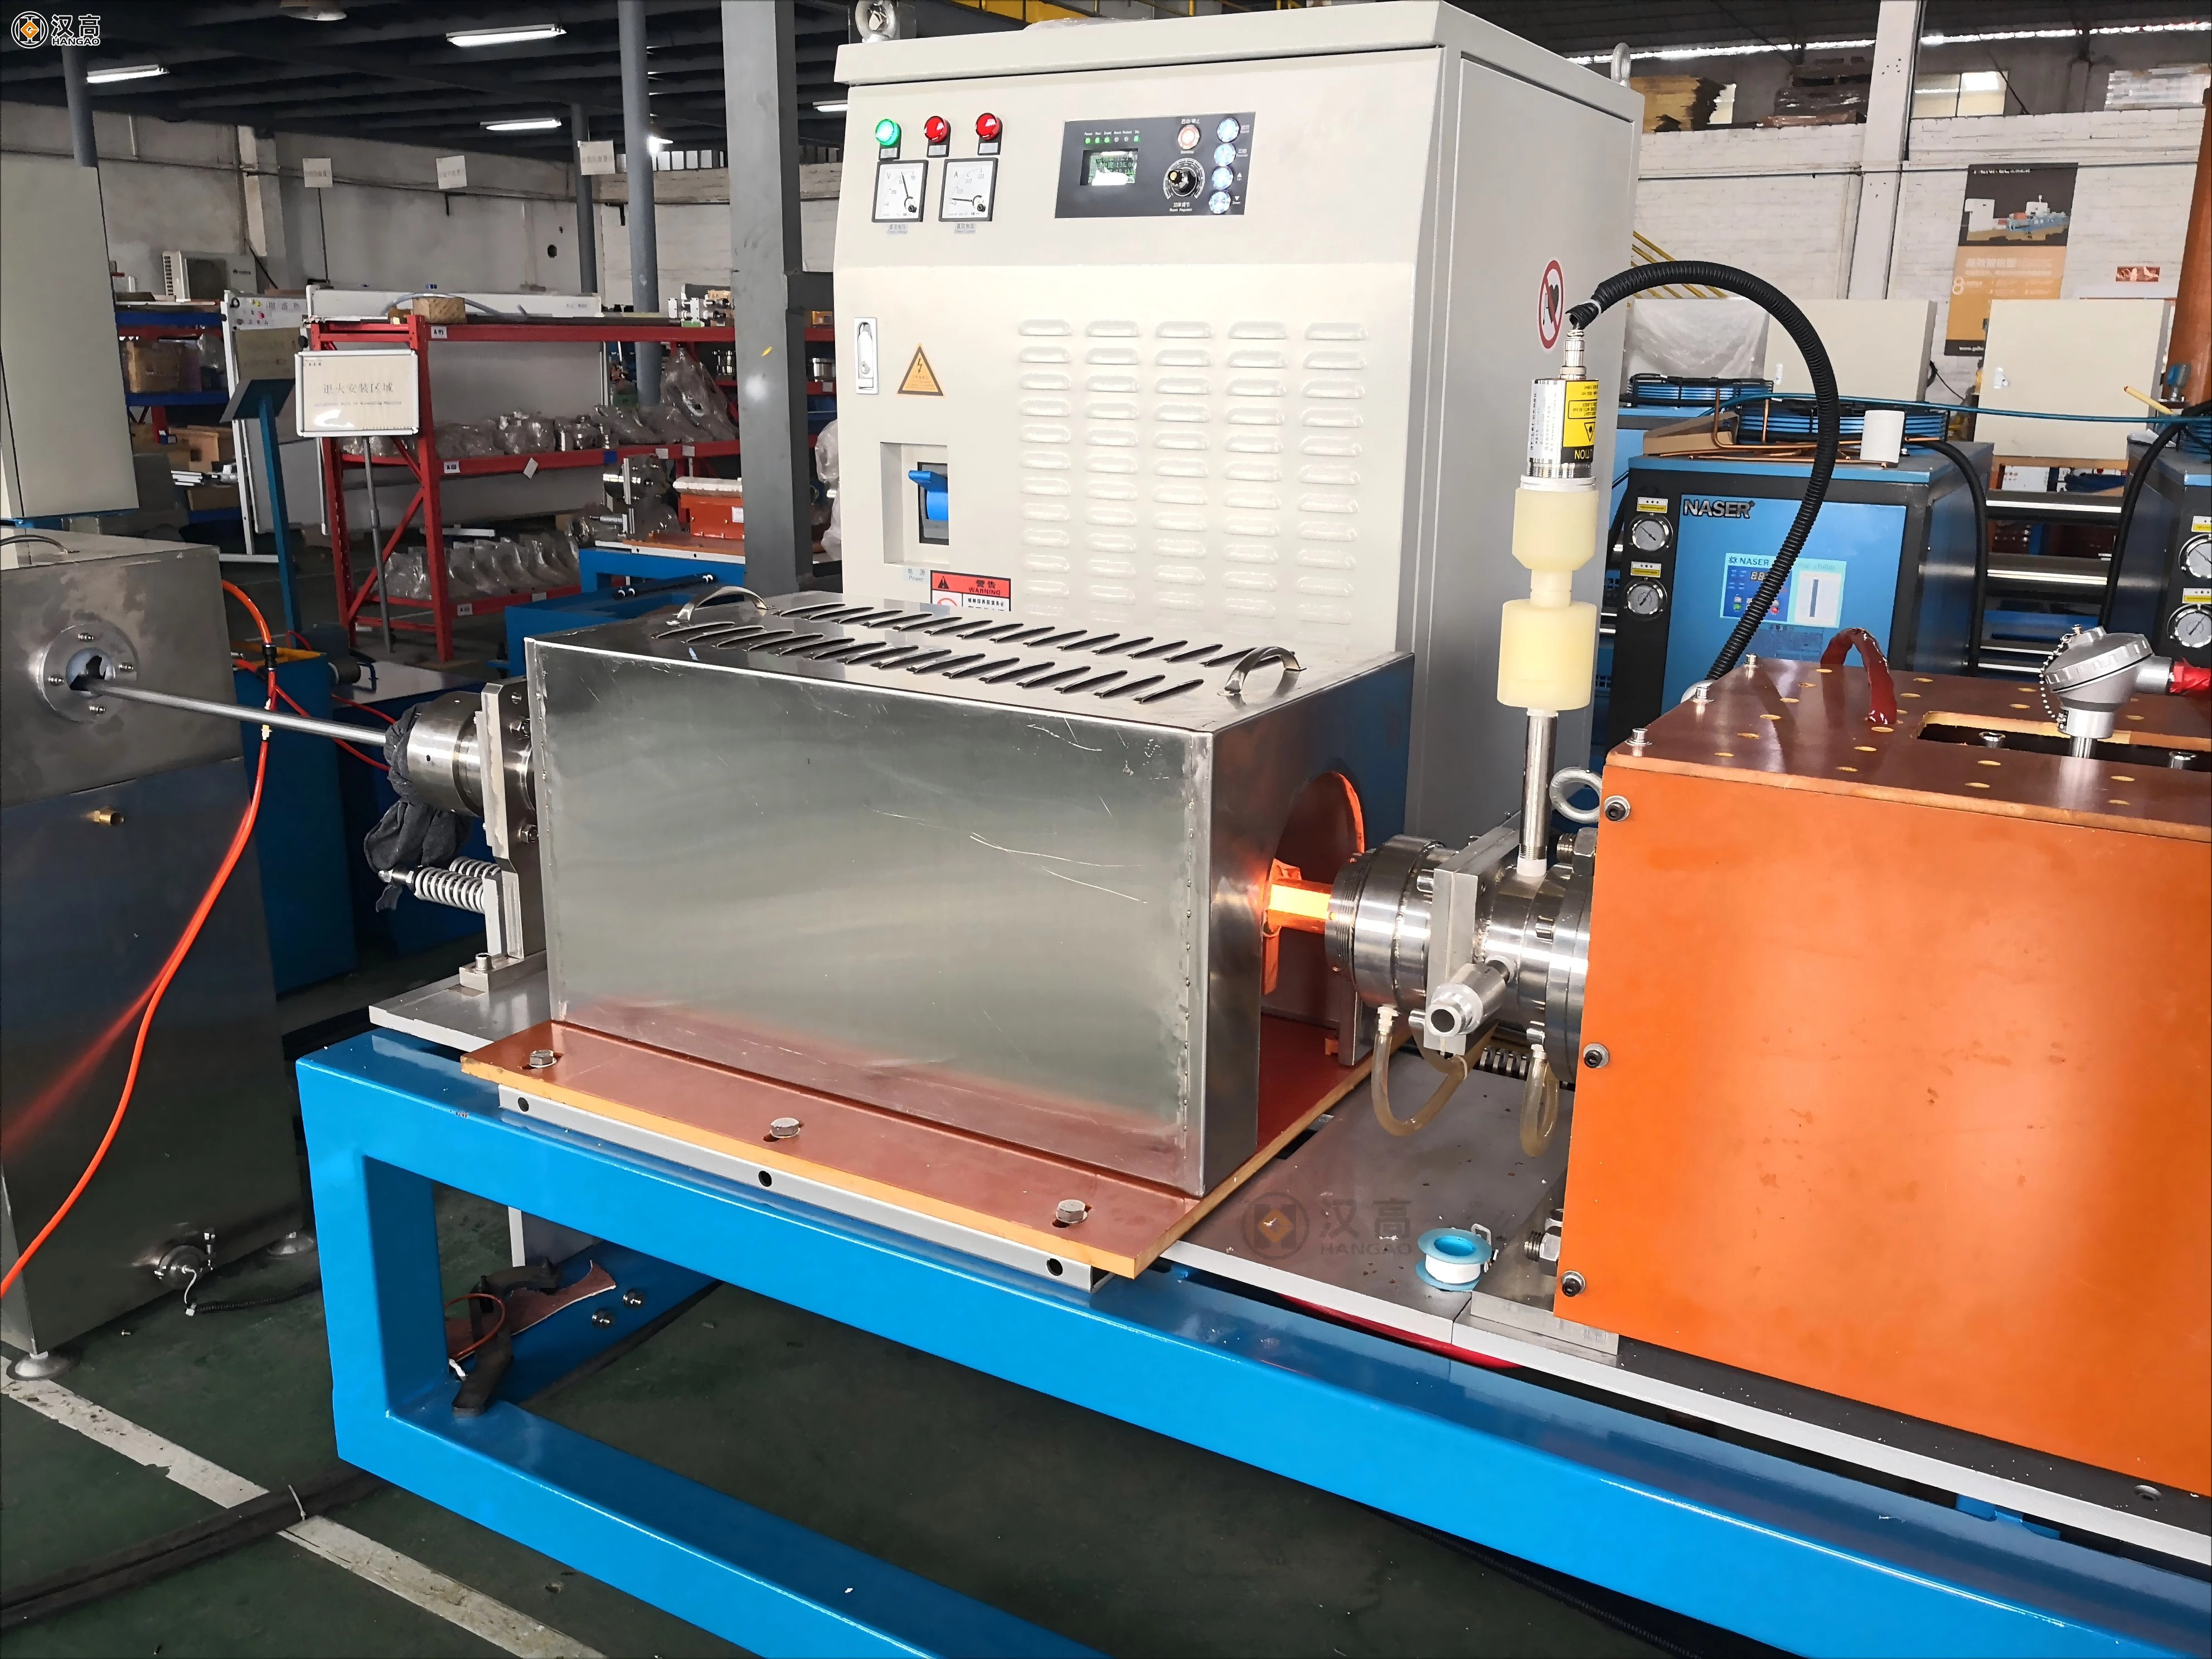
Kuvars tüp radyografisi
III. Kullanım Alanları ve Üretim Faydaları
Sıradan Parlak Tavlama
• Şunlar için en uygunudur: Yüksek performans veya hassasiyet gerektirmeyen orta ve düşük segment ürünler:
◦ Dekoratif borular: Bina korkulukları, parmaklıklar, kapı/pencere çerçeveleri, mobilya pervazları (sadece parlak bir görünüm ve temel bükülebilirlik yeterli olmalı).
◦ Günlük kullanımda olan sıvı boruları: Su temini/tahliyesi, normal gaz hatları, düşük basınçlı hava boruları (çalışma basıncı ≤1,6 MPa, sıcaklık ≤100℃).
◦ Düşük maliyetli genel kullanımlı borular: Geçici inşaat boruları, mekanik koruma kılıfları (ömür veya çevre koşullarına dayanıklılık konusunda yüksek beklentiler gerektirmez).
• Üretimin Artıları ve Eksileri:
◦ Hız: Hızlı— 20 mm × 1 mm çapında 304 çelik borunun kesimi ≤5 dakika sürer, hat hızı 15~20 m/dak. Standart ürünlerin seri üretimi için idealdir.
◦ Maliyet: Düşük ekipman yatırımı (hat başına 800.000~1.5 milyon yuan) ve bakım (yıllık 50.000~80.000 yuan). Küçük/orta ölçekli işletmelerin kolayca başlayabileceği bir sistem.
◦ Ek işlem: Sonrasında parlatma, asitle temizleme veya pasivasyon gerektirir; bu da işlem sonrası maliyetlere %15~20 oranında ek maliyet getirir.
◦ Kalite: Boru kırılma oranı %0,5~%1. Kusurlar çoğunlukla renk farklılıkları, bükülme çatlakları veya boyut sorunlarından kaynaklanmaktadır.
◦ Piyasa: Çok sayıda benzer ürün var; rekabet kaliteye değil fiyata dayanıyor. Kar marjları düşük (%8~%12).
Isı Korumalı Parlak Tavlama Bölümü
• Şunlar için en uygunudur: Üstün performans, hassasiyet veya korozyon direnci gerektiren üst düzey ürünler:
◦ Endüstriyel borular: Petrokimya korozyona dayanıklı hatlar, tıbbi cihaz tüpleri (endoskop kateterleri gibi), 5G sinyal kılıfları, yarı iletken yüksek saflıkta gaz boruları.
◦ Aşırı ortam boruları: Düşük sıcaklık (-20~-50℃) veya yüksek sıcaklık (600~850℃) sıvı hatları, denizcilikte kullanılan korozyona dayanıklı borular, yüksek nem/tuz püskürtmesine dayanıklı yapısal borular.
◦ Hassas borular: Ultra ince (0,08~1 mm çapında), ince duvarlı (0,05~0,3 mm kalınlığında) veya özel şekilli (eliptik, kare, altıgen) borular; elektronik veya havacılıkta kullanılır.
◦ Kullanılan malzemeler: 304/316L paslanmaz çelik (korozyon direnci gerektirir), 430 ferritik paslanmaz çelik (gerilme çatlamasına yatkın), 2205 dubleks paslanmaz çelik (üst düzey alaşım).
• Üretimin Artıları ve Eksileri:
◦ Hız: Biraz daha yavaş— bir adet φ20mm×1mm 304 borunun işlenmesi 8~12 dakika sürüyor, hat hızı 8~12 m/dak. Ancak işlem sonrası gerektirmemesi, genel teslimat süresini hızlandırıyor.
◦ Maliyet: Daha yüksek ekipman yatırımı (hat başına 2~4 milyon yuan) ve bakım (yılda 100.000~150.000 yuan). Ancak teknik engel rekabeti düşük tutuyor.
◦ Ekstra işlem: Parlatma veya asitleme gerekmez; bu da işlem sonrası maliyetlerde %15-20 tasarruf sağlayarak toplam maliyetleri %10-15 oranında düşürür.
◦ Kalite: ≥%99,5 yeterlilik oranı, kırılma oranı ≤%0,1. Neredeyse hiç kusur yok - daha az hammadde israfı.
◦ Pazar: Yüksek katma değer, özel üst düzey ihtiyaçları karşılar. Kar marjları %20~%30 arasındadır. Düşük fiyat rekabetinden sıyrılır ve yeni enerji/tıp/havacılık trendlerine uyum sağlar.
◦ Çevre: Asitleme yapılmaması zehirli atık su veya gaz oluşumunu engeller. Metal kaybını %3~5 oranında azaltır ve çift karbon politikalarına uygundur; çevre teşviklerinden yararlanmaya hak kazanabilir.
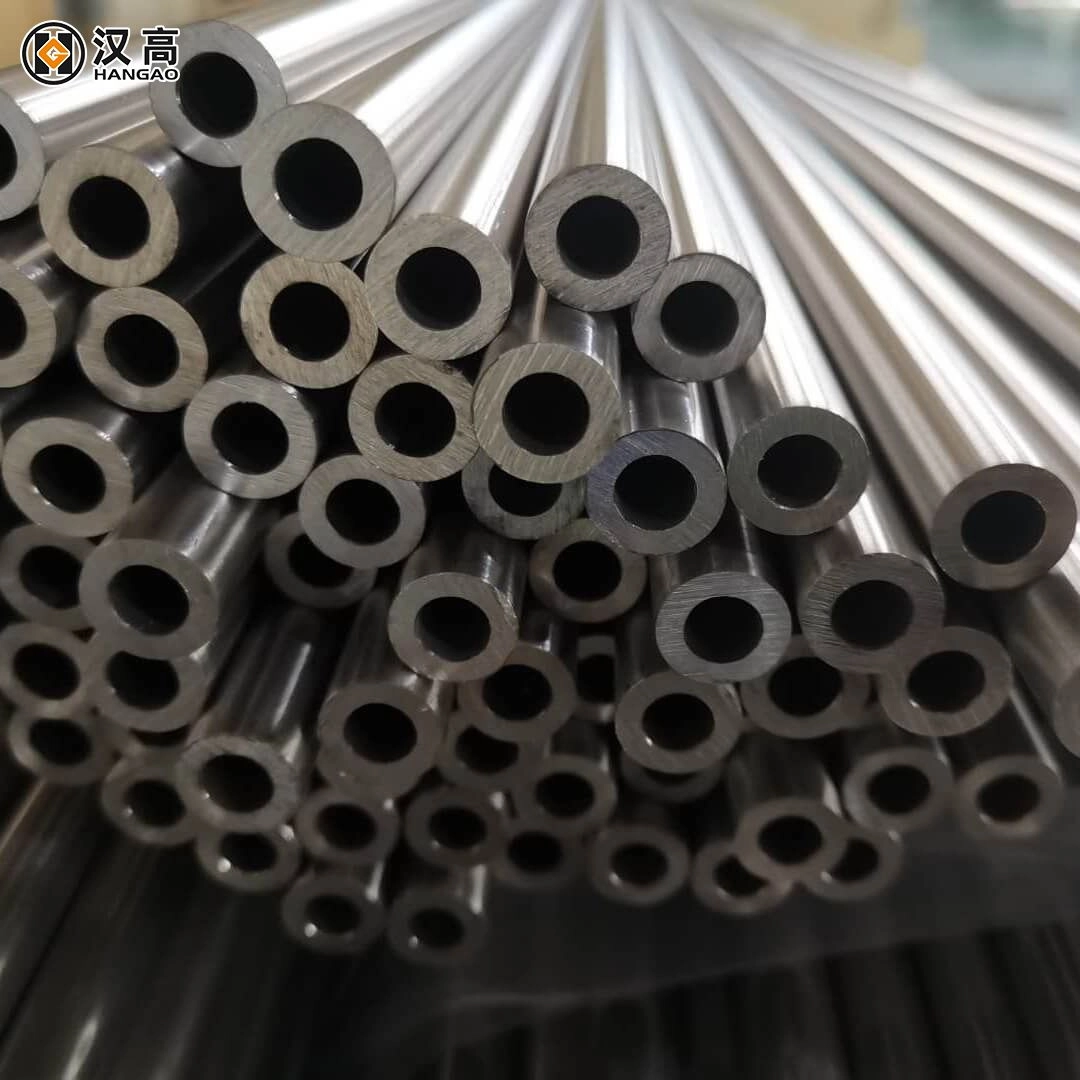
Paslanmaz çelik boru
IV. Doğru Süreci Seçme
1. Maliyete odaklanıyorsanız: Orta veya düşük segmentteki sivil borular üretiyorsanız, sıradan parlak tavlama yöntemini tercih edin. Kurulumu ucuz ve üretimi hızlıdır, ancak ek işlem sonrası aşamaları planlayın. Yüzey kalitesini iyileştirmek ve daha iyi rekabet edebilmek için basit parlatma ekipmanları ekleyin.
2. Kaliteye öncelik veriyorsanız: Üst düzey, hassas veya aşırı ortam koşullarına uygun borular için ısı koruma işlemini seçin. Daha yüksek başlangıç yatırımı, daha iyi ürün kalitesi, ek işleme gerek kalmaması ve daha yüksek kar marjı ile karşılığını verir. Ayrıca, fiyat konusunda rekabet etmek zorunda kalmamanız için teknik bir avantaj sağlar.
3. Çevre kurallarına uymanız gerekiyorsa: Isı koruma süreci daha çevrecidir; salamura yapılmaması kirliliğe yol açmaz. Çevre cezalarından kaçınmanızı sağlar, çevre dostu üretim konusunda iyi bir itibar kazandırır ve çevre bilincine sahip üst düzey müşterileri çeker. Ayrıca temiz teknoloji kullanımı için politika desteği de alabilirsiniz.
4. Üst düzey pazarlara açılmak istiyorsanız: Isı yalıtım süreci, petrokimya, tıp veya havacılık sektöründeki müşteriler için olmazsa olmazdır. Bu sektörler, katı standartları (örneğin GB/T 713.1-2023 BA sınıfı veya ASTM A269) karşılayan borulara ihtiyaç duyar. Uyumluluğu sağlamak için süreci kalite testleriyle (metalografik analiz, mukavemet testleri, korozyon testleri) birleştirin.
V. Sektör Trendleri ve Yükseltmenin Önemi
Günümüz paslanmaz çelik boru endüstrisi, daha iyi kalite, daha yüksek hassasiyet ve daha çevreci üretime doğru ilerliyor. Yeni enerji, tıbbi cihazlar ve 5G gibi yeni alanlar, her zamankinden daha güçlü, korozyona daha dayanıklı ve daha hassas borulara ihtiyaç duyuyor. Sıradan parlak tavlama bu talepleri karşılayamıyor; ancak ısı koruma işlemi bu trendlere mükemmel bir şekilde uyuyor.
Teknik olarak, ısı koruma işlemi sadece fazladan bir adım değil. Metalin iç yapısını olabildiğince homojen hale getirmekle ilgili; bu da her temel performans ölçütünü iyileştiriyor. Süreci geliştirmek, daha iyi ürünler üretmenin en iyi yoludur ve üreticiler de bu şekilde öne çıkarlar.
Piyasada, yüksek kaliteli paslanmaz çelik borulara olan talep giderek artıyor ve ucuz olanlara göre çok daha karlı. Isı yalıtım işlemi sayesinde, katı gereksinimleri karşıladıkları için boruları sıradan borulardan 5-10 kat daha yüksek fiyata satabilirsiniz (tıbbi cihazlarda olduğu gibi). Petrokimya sektöründe ise aşırı koşullar için güvenilir oldukları için uzun vadeli müşteri sadakati oluşturuyorlar.
Çevresel açıdan, katı kurallar turşu yapımını daha az uygulanabilir hale getiriyor. Isı koruma süreci sürdürülebilir bir seçenek ve çevre yasaları daha da sıkılaştıkça bu daha büyük bir avantaj olacak. Bu sadece gezegen için değil, iş için de iyi.
VI. Son Düşünceler
Sıradan parlak tavlama temel ihtiyaçlar içindir; ucuz ve hızlıdır, ancak kalitesi sınırlıdır. Isı koruma bölümü içeren parlak tavlama ise en iyisini istediğinizde kullanılır; daha iyi mukavemet, hassasiyet, korozyon direnci ve çevresel performans sağlar.
Seçiminiz iş hedeflerinize bağlıdır. Üst düzey pazarlarda rekabet etmek ve uzun vadeli büyüme sağlamak istiyorsanız, ısı yalıtım süreci yatırıma değer. Bu sadece boru üretmenin daha iyi bir yolu değil, aynı zamanda daha güçlü ve daha rekabetçi bir işletme kurmanın da bir yoludur.
Teknoloji geliştikçe, ısı koruma süreci daha da verimli ve uygun maliyetli hale gelecektir. Şimdi öne geçmek, yüksek değerli pazarlardaki fırsatları değerlendirmek ve rekabetin önünde kalmak anlamına gelir.
