

Paslanmaz çelik boru üreticileri için doğru kaynak işlemini seçmek sadece kaynak hızı meselesi değildir. Bu karar, kaynak kalitesini, üretim istikrarını, ısı girdisini, ekipman yatırımını, bakımı ve nihayetinde bitmiş borunun metre başına maliyetini etkiler. Endüstriyel paslanmaz çelik boru fabrikası kurmayı planlayan alıcılar için gerçek karşılaştırma, yalnızca kaynak torcu üzerinden değil, tüm üretim hattı üzerinden yapılmalıdır.
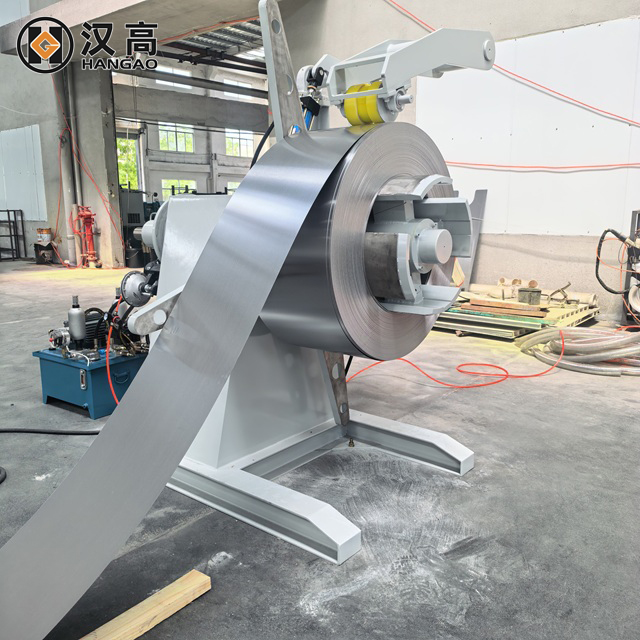
Sorun Noktası: Üretiminiz İçin Hangi Kaynak İşlemi Daha Uygun?
Geleneksel TIG kaynaklı boru üretim tesisi, özellikle kaynak kalitesi ve proses esnekliğinin öncelikli olduğu durumlarda, paslanmaz çelik borular için kanıtlanmış bir çözüm olmaya devam etmektedir. Bununla birlikte, büyük hacimlerde üretim yapan üreticiler, üretim hızı ve ısı girdisi konusunda sınırlamalarla karşılaşabilirler. Daha yüksek ısıya maruz kalma, ısıdan etkilenen bölgeyi artırabilir ve sonraki aşamalardaki son işlem veya tavlama işlemlerini daha zorlu hale getirebilir.
Lazer kaynağı farklı bir yaklaşım benimser. Yoğunlaştırılmış bir lazer ışını, yüksek enerji yoğunluğuna sahip dar bir kaynak bölgesi oluşturarak üreticilerin kontrollü bir kaynak profili korurken yüksek üretim hızlarına ulaşmalarını sağlar. Bu da lazer kaynaklı boru üretim tezgahını, verimliliğin, boyutsal tutarlılığın ve yüzey kalitesinin kritik olduğu uygulamalar için cazip hale getirir.
Seçim yapılırken boru malzemesi, duvar kalınlığı, çap aralığı, gerekli üretim miktarı, sonradan yapılan tavlama işlemi ve müşteri kalite standartları da dikkate alınmalıdır. Evrensel bir kazanan yoktur; doğru işlem, üretim hedefine bağlıdır.
Çözüm: Lazer Kaynak mı, Üç Katotlu TIG Kaynak mı?
Yüksek hacimli paslanmaz çelik üretiminde, lazer kaynak yöntemi proses yoğunlaşması açısından önemli bir avantaj sunmaktadır. Hangao'nunlazer kaynaklı boru üretim hattıBu sistem, şekillendirme, lazer kaynağı, kaynak dikişi yuvarlama, boyutlandırma, parlak tavlama, lazer kesim ve boşaltma işlemlerini sürekli bir üretim sistemine entegre eder. Üretici, hattın 16 × 0,6 mm ölçülerindeki 304 paslanmaz çelik borular için 15 m/dak hıza ulaşabileceğini ve %98'in üzerinde verim oranına sahip olduğunu belirtmektedir.
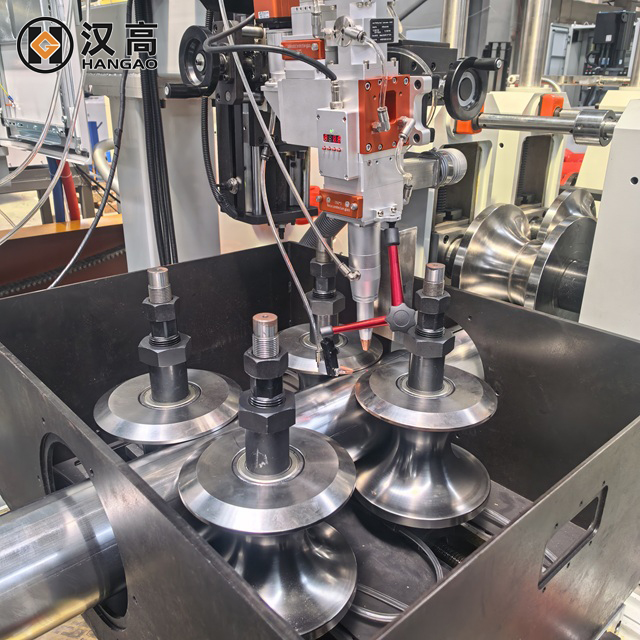
Sistem ayrıca hassasiyet ve izlenebilirliğe de önem vermektedir. Mil salınımı ≤0,03 mm olarak belirtilirken, kaynak parametreleri, güç ve frekans gibi üretim verileri izlenebilirlik için kaydedilebilir. Bu özellikler, özellikle seri üretimde standartlaştırılmış endüstriyel boru üreten fabrikalar için son derece değerlidir.
Operatörlerin olgun ve esnek bir kaynak işlemine ihtiyaç duyduğu durumlarda TIG, rekabet gücünü korumaktadır.Hangao'nun üç katotlu TIG sistemiÇift elektromanyetik kontrole sahip üç kaynak torcu kullanır. Birinci torç yağ ve çapakları temizlemeye yardımcı olur, ikincisi malzemeyi önceden ısıtır ve üçüncüsü nispeten düşük akımla derin kaynak için arkı odaklar. Hangao'ya göre, bu düzenleme, kaynak hızını ve kaynak tutarlılığını artırırken, alt kesme ve histerezis gibi kusurları azaltmaya yardımcı olur.
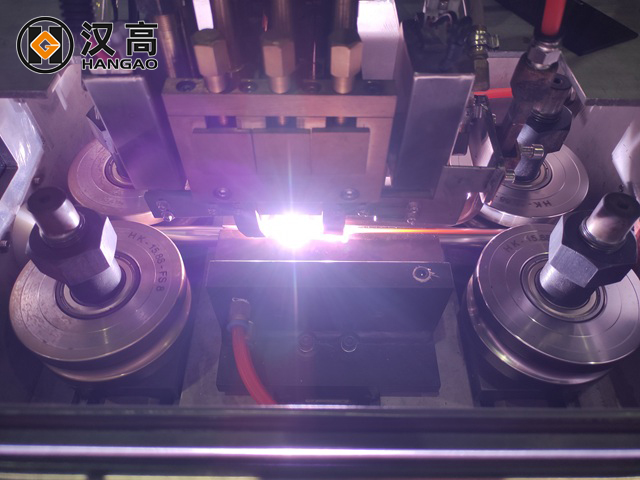
Bu tasarım, üç katotlu sistemi geleneksel tek TIG kaynağı sisteminden farklı kılıyor. Ek kontrol aşamaları, kaynak öncesinde ve sırasında hazırlığı, ısı dağılımını ve ark kararlılığını iyileştiriyor.
Teknik Parametreler: Alıcılar Neleri Karşılaştırmalı?
Paslanmaz çelik boru üretim makinesini değerlendirirken, alıcılar nominal kaynak hızının ötesine bakmalıdır. Beş parametre özellikle dikkat çekmektedir.
Kaynak nüfuz derinliği, bağlantının aşırı ısı girdisi olmadan gerekli mekanik bütünlüğü sağlayıp sağlayamayacağını belirler. İnce cidarlı paslanmaz çelik için, aşırı nüfuz deformasyona veya yüzey kusurlarına neden olabilirken, yetersiz nüfuz kaynak mukavemetini tehlikeye atar.
Isıdan etkilenen bölge (HAZ) de önemli bir faktördür. Lazer kaynağı genellikle enerjiyi daha küçük bir alana yoğunlaştırır, bu da termal bozulmayı azaltmaya yardımcı olabilir. TIG kaynağı daha dağıtılmış ısı üretir, ancak uygun şekilde tasarlanmış üç katotlu bir sistem ısı kontrolünü iyileştirebilir.
Üretim hızı, boru boyutlarıyla birlikte değerlendirilmelidir. Hangao'nun lazer hattı, modele bağlı olarak yaklaşık 5 ila 114 mm çaplarında ve 0,4 ila 4,0 mm duvar kalınlıklarında paslanmaz çelik boruları işleyebilir. Listelenen lazer hattı kapasiteleri 1–15 m/dak arasında değişmektedir.
Hangao, üç katotlu TIG kaynak ekipmanı için yaklaşık 6–365 mm dış çap, 0,4–10,0 mm duvar kalınlığı ve 15 m/dak'ya kadar hızları kapsayan modeller sunmaktadır.
Son olarak, alıcılar otomasyon ve veri yönetimini değerlendirmelidir. Akıllı kontrol, parametre kaydı, kaynak takibi, parlak tavlama ve otomatik arıza koruması, uzun vadeli işletme maliyetleri üzerinde ilk kaynak teknolojisinin kendisinden daha büyük bir etkiye sahip olabilir.
Hızlı Karşılaştırma
| Faktör | Lazer Kaynak | Üç Katotlu TIG |
| Kaynak hızı | Çok yüksek potansiyel | Yüksek |
| Isı girişi | Yüksek oranda konsantre | Çok aşamalı kaynak yöntemiyle kontrol edilir. |
| TEHLİKE | Genellikle dar | Genellikle daha geniş |
| Kaynak kalitesi | Hassas kurulumla mükemmel sonuç. | Optimize edilmiş parametrelerle mükemmel sonuç. |
| Otomasyon | Son derece uygun | Son derece uygun |
| İlk yatırım | Genellikle daha yüksek | Genellikle daha ılımlı |
| Üretim esnekliği | Standartlaştırılmış yüksek hacimli üretim için en iyisi. | Uygulamalar genelinde güçlü esneklik |
Paslanmaz çelik borular için lazer kaynak ve TIG kaynak maliyet karşılaştırması yapan alıcılar, hesaplamaya sadece makine satın alma fiyatını değil, enerji tüketimini, sarf malzemelerini, işçilik maliyetlerini, bakım masraflarını, hurda oranını, üretim hızını ve yıllık üretim miktarını da dahil etmelidir.
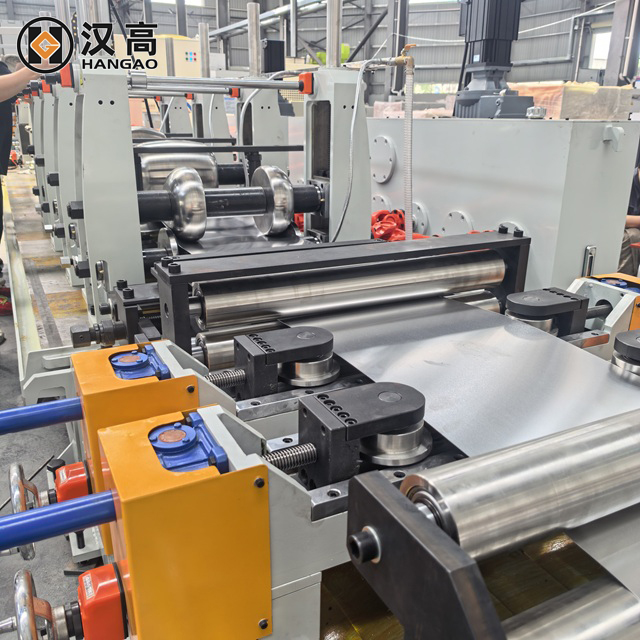
Müşteri Örneği: Üretim Hedeflerine Uygun Doğru Hattı Seçmek
Endüstriyel ve hijyenik uygulamalar için paslanmaz çelik boru üreten bir firmayı ele alalım. Mevcut üretim hattı geleneksel TIG kaynağı kullanıyor ancak kaynak tutarlılığını etkilemeden üretimi artırmakta zorlanıyor. Bu durumda, tüm süreci körü körüne değiştirmek en iyi çözüm olmayabilir.
Fabrika ağırlıklı olarak büyük miktarlarda standart ince cidarlı boru üretiyorsa, lazer kaynak hattı daha güçlü bir verimlilik avantajı sağlayabilir. Hangao'nun lazer sistemi, kaynak işlemini şekillendirme, kaynak dikişi yuvarlama, boyutlandırma, parlak tavlama, kesme ve boşaltma ile birleştirerek, birden fazla bağımsız makinenin koordinasyonuna duyulan ihtiyacı azaltır.
Fabrika daha geniş bir yelpazede paslanmaz çelik kaliteleri ve boru özellikleri üretiyorsa, üç katotlu TIG çözümü daha uygun olabilir. Hangao, sisteminin 316L, dubleks paslanmaz çelik ve nikel bazlı alaşımlar dahil olmak üzere çeşitli malzemelere uygulanabildiğini ve bu nedenle zorlu hijyenik, petrokimya, gıda ve otomotiv uygulamaları için uygun olduğunu belirtiyor.
Başka bir deyişle, en iyi endüstriyel paslanmaz çelik boru haddehanesi, sadece en yüksek reklam hızına sahip makine değil, fabrikanın ürün yelpazesine ve üretim ekonomisine uygun olan makinedir.
5. Sıkça Sorulan Sorular
1. Paslanmaz çelik borular için lazer kaynağı, TIG kaynağına göre daha mı iyidir?
Her uygulamada değil. Lazer kaynağı özellikle yüksek hızlı, yüksek hacimli üretim ve düşük ısı girdisi gerektiren uygulamalar için caziptir. TIG ise kanıtlanmış proses kararlılığı ve geniş uygulama esnekliği sunar. Seçim, üretim gereksinimlerine bağlı olmalıdır.
2. Lazer kaynağı TIG kaynağına göre daha mı pahalı?
İlk ekipman yatırımı daha yüksek olabilir. Bununla birlikte, lazer sisteminin daha yüksek üretim hızı, otomasyonu, verimliliği ve düşük termal etkisi tam olarak kullanıldığında, metre başına maliyeti düşürebilir.
3. Üç katotlu TIG kaynak yönteminin başlıca avantajı nedir?
Üç aşamalı kaynak düzeni, kenar hazırlığını, ön ısıtmayı ve son ark kaynağını iyileştirir. Elektromanyetik kontrol ile birleştirildiğinde, kaynak stabilitesini artırmak ve yaygın hataları azaltmak için tasarlanmıştır.
4. İnce cidarlı paslanmaz çelik borular için hangi işlem daha iyidir?
Lazer kaynağı, yüksek hız, hassas ısı girişi ve dar bir ısıdan etkilenen bölge (HAZ) önemli olduğunda genellikle avantajlıdır. Bununla birlikte, özellikle üretim hattında çok katotlu kaynak ve doğru proses kontrolü kullanıldığında, optimize edilmiş TIG kaynağı da yüksek kaliteli ince cidarlı borular üretebilir.
5. Lazer ve TIG boru frezeleme yöntemleri arasında nasıl seçim yapmalıyım?
Öncelikle boru çapınızı, duvar kalınlığınızı, paslanmaz çelik kalitelerinizi, hedef hızınızı, yıllık üretim hacminizi, kaynak kalitesi gereksinimlerinizi, sonraki tavlama işlemini ve bütçenizi belirleyin. Ardından, sadece kaynak ünitesini değil, tüm üretim hattını karşılaştırın.
