

Önceki yazılarımızda, paslanmaz çelik kaynaklı boru arızalarının nedenlerinin ve önleyici tedbirlerinin bir kısmını ele aldık. Bugün ise geri kalanını incelemeye devam edeceğiz.
6. Krater
Paslanmaz çelik kaynaklı borunun kaynak ucunda oluşan çökük kısma ark krateri denir. Ark krateri, sadece kaynak mukavemetini ciddi şekilde zayıflatmakla kalmaz, aynı zamanda safsızlıkların yoğunlaşması nedeniyle ark krateri çatlaklarına da neden olur.
Sebepler: Başlıca sebep, ark söndürme süresinin çok kısa olması; ince levhaların kaynaklanmasında akımın çok yüksek olmasıdır.
Önleyici tedbirler: Elektrot ark kaynağı kapalıyken, elektrot bir süre erimiş havuzda kalmalı veya dairesel hareketlerle hareket ettirilmeli ve erimiş havuz metal ile dolduktan sonra ark söndürülmelidir; tungsten argon ark kaynağında ise yeterli bekleme süresi olmalı, kaynak dolduktan sonra ark söndürülmelidir.
7. Stomalar
Sıhhi tesisat paslanmaz çelik kaynaklı boruların kaynaklanması sırasında, erimiş havuzdaki gaz katılaşma sırasında dışarı çıkamaz ve geriye kalan gazın oluşturduğu boşluklara gözenek denir. Gözeneklilik, kaynakta yaygın bir kusurdur ve kaynakta iç gözeneklilik ve dış gözeneklilik olarak ikiye ayrılabilir. Gözenekler yuvarlak, oval, böcek şeklinde, iğne şeklinde ve yoğun olabilir. Gözeneklerin varlığı sadece kaynağın sıkılığını etkilemekle kalmaz, aynı zamanda kaynağın etkili alanını ve mekanik özelliklerini de azaltır.
Sebepler: Sıhhi paslanmaz çelik kaynaklı borunun yüzeyinde ve oluklarında yağ, pas, nem ve diğer kirler bulunur; ark kaynağı sırasında elektrot kaplaması nemlidir ve kullanımdan önce kurutulmamıştır; ark çok uzun veya kısmi üflemeli olduğundan, erimiş havuzun koruma etkisi iyi değildir, hava erimiş havuza girer; kaynak akımı çok yüksek olduğundan, elektrot kızarır, kaplama erken dökülür ve koruyucu etki kaybolur; işlem yöntemi uygun değildir, örneğin ark kapatma işlemi çok hızlıdır, büzülme boşluğu oluşması kolaydır ve eklemin ark vurma işlemi doğru değildir, bu da yoğun çatlaklar oluşmasına neden olur, vb.
Önleyici tedbirler: Kaynak işleminden önce, oluğun her iki tarafındaki 20-30 mm'lik alandan yağ, pas ve nemi temizleyin; elektrot kılavuzunda belirtilen sıcaklık ve süreye kesinlikle uyarak fırınlayın; kaynak işlemi parametrelerini doğru seçin ve doğru şekilde uygulayın; mümkün olduğunca kısa ark kullanın. Kaynak ve saha uygulamaları rüzgar geçirmez tesislerde yapılmalıdır; kaynak çekirdeği korozyonu, kaplama çatlaması, soyulma, aşırı eksantriklik vb. gibi geçersiz elektrotlar kullanılmamalıdır.
8. İçerikler ve cüruf içerikleri
Kaynak metalinde metalurjik reaksiyonlar sonucu oluşan metalik olmayan kalıntılar ve oksitler, inklüzyonlardır. Cüruf inklüzyonları ise kaynakta kalan erimiş cüruftur. Paslanmaz çelik kaynaklı borulardaki cüruf inklüzyonları iki tipe ayrılabilir: nokta cüruf inklüzyonları ve şerit cüruf inklüzyonları. Cüruf inklüzyonu, kaynağın etkili kesitini zayıflatarak kaynağın mekanik özelliklerini azaltır. Cüruf inklüzyonları ayrıca gerilim yoğunlaşmasına neden olabilir ve bu da yük altında kaynaklı yapının kolayca hasar görmesine yol açabilir. Nedenleri: Kaynak işlemi sırasında ara katman cürufunun temiz olmaması; kaynak akımının çok düşük olması; kaynak hızının çok yüksek olması; kaynak işlemi sırasında işlemin uygunsuz olması; kaynak malzemesinin ve ana metalin kimyasal bileşiminin uygun şekilde eşleşmemesi;
Önleyici tedbirler: İyi cüruf giderme performansına sahip elektrotlar seçin; katmanlar arası cürufu dikkatlice temizleyin; kaynak işlemi parametrelerini makul bir şekilde seçin; elektrot açısını ve taşıma yöntemini ayarlayın.
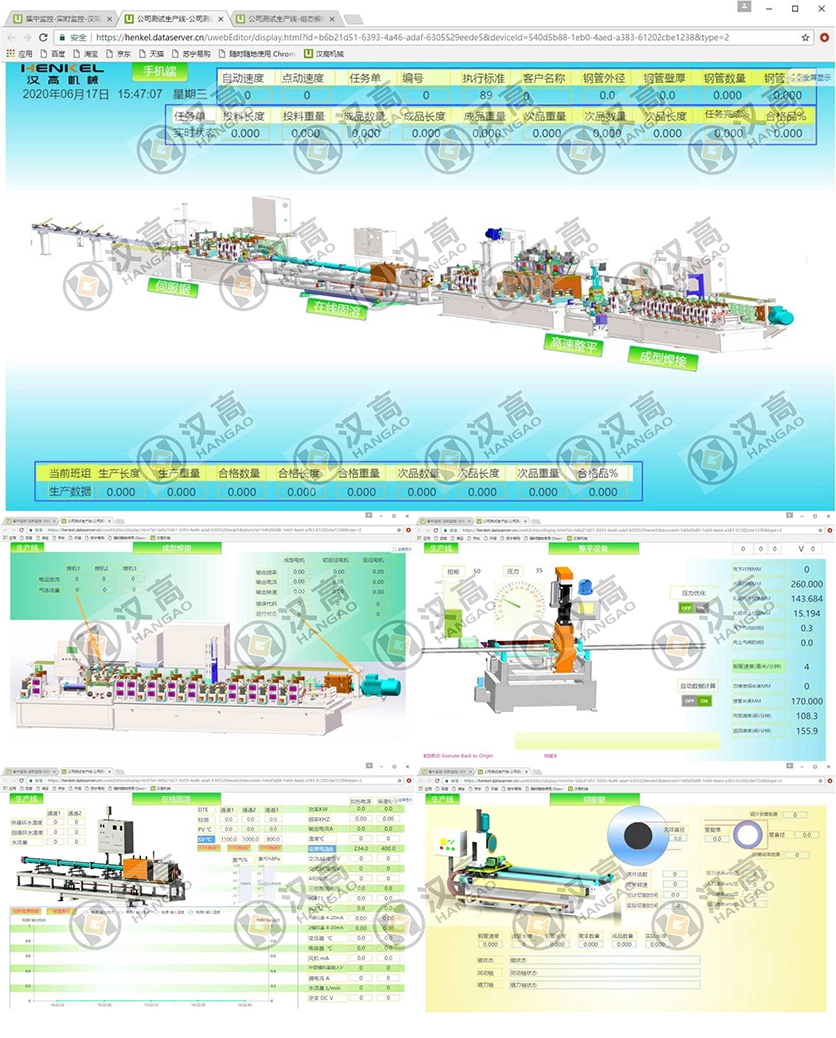
Kaynaklı boru üretim hattı seçerken, akıllı bir PLC sistemi kurmayı düşünebilirsiniz. Hangao Tech (SEKO Machinery) PLC sistemi, üretim verilerini gerçek zamanlı olarak izlemenin yanı sıra, farklı özelliklerdeki kaynaklı boruların üretim formüllerini saklamak için bir veritabanı oluşturarak, üretim sürecinin veritabanı kayıtlarına her zaman erişmesini sağlar.
9. Tüketmek
Kaynak işlemi sırasında erimiş metal oluğun arkasından dışarı akar ve paslanmaz çelik kaynaklı boruda oluşan delinme kusuruna yanma denir. Yanma, ark kaynağında sık görülen kusurlardan biridir.
Nedenleri: yüksek kaynak akımı, düşük kaynak hızı, kaynaklı borunun aşırı ısınması; geniş kaynak oluğu aralığı, çok ince ve küt kenar; kaynakçının yetersiz çalışma becerileri vb.
Önleyici tedbirler: uygun kaynak işlemi parametrelerini ve uygun kanal boyutunu seçmek; kaynakçının operasyonel becerilerini geliştirmek, vb.
10. Çatlaklar
Sıhhi tesisat paslanmaz çelik kaynaklı borulardaki çatlaklar, oluştukları sıcaklık ve zamana göre soğuk çatlaklar, sıcak çatlaklar ve yeniden ısıtma çatlakları olarak sınıflandırılabilir; boyuna çatlaklar, enine çatlaklar, kaynak kökü çatlakları, ark krater çatlakları, füzyon hattı çatlakları ve ısıdan etkilenen bölge çatlakları vb. olarak da sınıflandırılabilirler. Çatlaklar, kaynaklı yapılardaki en tehlikeli kusurlardır ve yalnızca ürünlerin hurdaya çıkarılmasına değil, ciddi kazalara bile neden olabilirler.
(1) Sıcak çatlak
Kaynak işlemi sırasında, kaynak dikişi ve ısıdan etkilenen bölgedeki metalin katılaşma çizgisine yakın yüksek sıcaklık aralığına soğuması sonucu oluşan kaynak çatlaklarına sıcak çatlaklar denir. Bu, var olmasına izin verilmeyen tehlikeli bir kaynak hatasıdır. Kaynaklı boru termal çatlaklarının mekanizmasına, sıcaklık aralığına ve şekline göre termal çatlaklar kristalleşme çatlakları, yüksek sıcaklık sıvılaşma çatlakları ve yüksek sıcaklık düşük plastisite çatlakları olarak sınıflandırılabilir.
Sebep: Başlıca sebep, erime noktası düşük ötektik ve erimiş havuz metalindeki safsızlıkların kristalleşme sürecinde ciddi tanecik içi ve tanecikler arası ayrışmaya yol açması ve aynı zamanda kaynak geriliminin etkisi altında tanecik sınırları boyunca çekilerek sıcak çatlaklar oluşturmasıdır. Sıcak çatlaklar genellikle östenitik paslanmaz çelik, nikel alaşımı ve alüminyum alaşımında görülür. Düşük karbonlu çelik genellikle kaynak sırasında sıcak çatlak oluşturmaz, ancak çeliğin karbon içeriği arttıkça sıcak çatlama eğilimi de artar. Önleyici tedbirler: Paslanmaz çelik kaynaklı borularda ve kaynak malzemelerinde kükürt ve fosfor gibi zararlı safsızlıkların içeriğini sıkı bir şekilde kontrol edin, sıcak çatlaklara karşı hassasiyeti azaltın; kaynak metalinin kimyasal bileşimini ayarlayın, kaynak yapısını iyileştirin, taneyi inceltin, plastisiteyi iyileştirin, ayrışma derecesini azaltın veya dağıtın; kaynakta safsızlık içeriğini azaltmak ve ayrışma derecesini iyileştirmek için alkali kaynak malzemeleri kullanın; Uygun kaynak proses parametrelerini seçin, kaynak şekillendirme faktörünü uygun şekilde artırın ve çok katmanlı ve çok geçişli kaynak yöntemini benimseyin; ana metal ile aynı çıkış plakasını kullanın veya arkı kademeli olarak söndürün ve ark kraterinde termal çatlakları önlemek için ark kraterini doldurun.
(2) Soğuk çatlaklar
Kaynaklı birleşim yerinin daha düşük bir sıcaklığa (çelik için M sıcaklığının altına) soğutulması sonucu oluşan çatlaklara soğuk çatlaklar denir. Soğuk çatlaklar kaynak işleminden hemen sonra ortaya çıkabileceği gibi, ortaya çıkmaları için bir süre (saatler, günler hatta daha uzun süre) de geçebilir. Bu tür çatlaklara gecikmeli çatlaklar da denir ve büyük tehlike arz eder.
Nedenleri: Martensit dönüşümüyle oluşan sertleşmiş yapı, yüksek derecede kısıtlama nedeniyle oluşan kaynak artık gerilimi ve kaynakta kalan hidrojen, soğuk çatlaklara neden olan üç ana faktördür.
Önleyici tedbirler: Düşük hidrojenli kaynak malzemeleri seçin ve kullanmadan önce talimatlara kesinlikle uygun olarak fırınlayın; kaynak yapmadan önce kaynak bölgelerindeki yağ ve nemi giderin ve kaynakta hidrojen içeriğini azaltın; kaynak dikişinin sertleşme eğilimini azaltmak için makul kaynak proses parametreleri ve ısı girdisi seçin; hidrojenin kaynaklı bağlantıdan uzaklaşmasını sağlamak için kaynak işleminden hemen sonra hidrojen giderme işlemi uygulayın; yüksek sertleşme eğilimine sahip paslanmaz çelik kaynaklı borular için, kaynak öncesi ön ısıtma ve kaynak sonrası zamanında ısıl işlem, bağlantının yapısını ve kalitesini iyileştirebilir. Performans; kaynak gerilimini azaltmak için çeşitli teknolojik önlemler alın.
(3) Yeniden ısıtma çatlakları
Kaynak işleminden sonra, paslanmaz çelik kaynaklı boru belirli bir sıcaklık aralığında yeniden ısıtılır (gerilim giderme ısıl işlemi veya diğer ısıtma işlemleri) ve oluşan çatlaklara yeniden ısıtma çatlakları denir.
Nedenleri: Yeniden ısıtma çatlakları genellikle düşük alaşımlı yüksek mukavemetli çeliklerde, perlitik ısıya dayanıklı çeliklerde ve vanadyum, krom, molibden, bor ve diğer alaşım elementleri içeren paslanmaz çeliklerde meydana gelir. Kaynak ısıl döngüsünden sonra, hassas bölgeye (550 ~650℃) kadar ısıtılırlar. Çatlakların çoğu, kaynak ısısından etkilenen bölgenin iri taneli bölgesinde oluşur. Yeniden ısıtma çatlaklarının çoğu paslanmaz çelik kaynaklı borularda ve gerilim yoğunlaşma yerlerinde meydana gelir ve bazen çok katmanlı kaynaklarda da yeniden ısıtma çatlakları oluşabilir.
Önleyici tedbirler: Tasarım gereksinimlerini karşılamak koşuluyla, kaynak mukavemeti ana metalinkinden düşük olacak şekilde düşük mukavemetli kaynak malzemeleri seçilmeli ve kaynak bölgesinde çatlakların oluşmasını önlemek için kaynakta gerilim azaltılmalıdır; kaynak artık gerilimi ve gerilim yoğunlaşması en aza indirilmelidir; kaynaklı borunun kaynak ısı girdisi kontrol edilmeli, ön ısıtma ve ısıl işlem sıcaklığı makul bir şekilde seçilmeli ve hassas bölgelerden mümkün olduğunca kaçınılmalıdır.
